Sie senden das exakt gleiche Datenblatt an fünf verschiedene chinesische oder südostasiatische Fabriken. Eine Woche später kommen die Angebote mit einer Preisspanne von 35 % zurück. Warum bietet eine OEM-Vinylboden-Fabrik 7,50 $ pro Quadratmeter an, während eine andere 11,00 $ für das identisch aussehende Produkt verlangt?
Die Antwort ist einfach: Was auf einem Angebotsblatt steht, erzählt selten die vollständige Geschichte dessen, was an der Produktionslinie passiert. In der Bodenbelagsindustrie führen kleine Formulierungsänderungen zu massiven Margenunterschieden. Wenn Sie nicht wissen, wo Lieferanten Abstriche machen, trägt Ihre Marke die Folgen durch Kundenbeschwerden, Maßfehler und verzögerte Zollfreigaben.
Bei TAB Flooring glauben wir, dass langfristiges Geschäft auf Transparenz in der Technik und nicht auf Rauch und Spiegeln beruht. Egal, ob Sie ein OEM-Privatlabel aufbauen oder für massive gewerbliche Entwicklungen beschaffen, hier sind fünf Herstellungsgeheimnisse, die Sie kennen müssen, bevor Sie Ihre nächste Bestellung für maßgeschneiderte LVT-Vinylböden aufgeben.
Geheimnis 1: Gesamtdicke ist Eitelkeit, Verschleißschichtchemie ist Vernunft
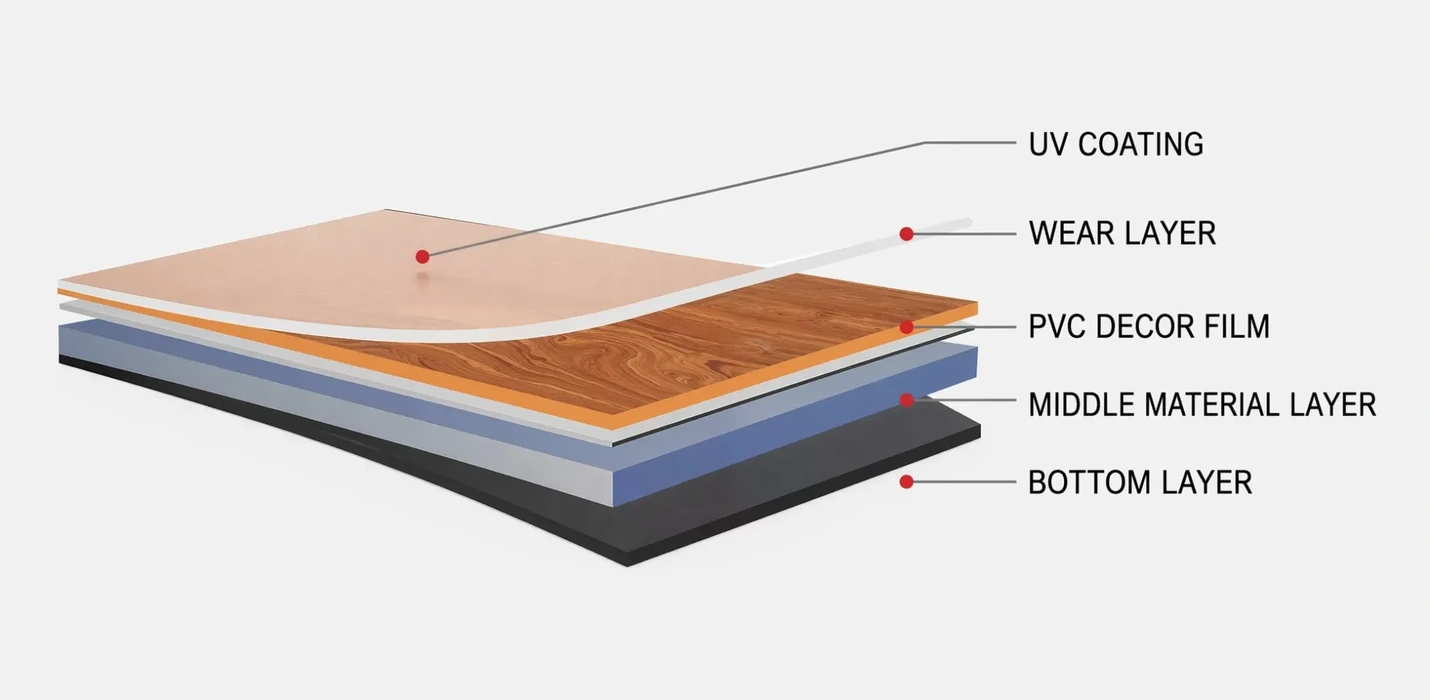
Viele Käufer sind besessen von der Gesamtdicke der Planken. Sie bestehen auf 4,0 mm oder 5,0 mm dicke Planken, in der Annahme, dass dicker automatisch stärker bedeutet. Fabriken lieben diesen Fehler, weil Kalksteinfüller (Kalziumkarbonat) extrem billig ist, während die transparente PVC-Verschleißschicht einer der teuersten Komponenten des Produkts ist.
Ein Lieferant kann Ihnen leicht eine 5,0 mm dicke Planke mit einer papierdünnen 0,15 mm (6mil) Verschleißschicht anbieten. Dieser Boden wird innerhalb von drei Monaten bei Wohnnutzung Dellen und Kratzer bekommen. Umgekehrt wird eine 2,5 mm dicke Planke, die mit einer hochwertigen 0,55 mm (22mil) Verschleißschicht gebaut ist, einen belebten Krankenhausflur über ein Jahrzehnt überstehen.
Das wahre Geheimnis liegt jedoch in der Formulierung der Verschleißschichtbeschichtung. Standard-PVC-Folie zerkratzt relativ leicht unter abrasivem Schmutz. Qualitäts-kommerzieller LVT-Vinylplankenproduktion wendet eine inline ultraviolette (UV) gehärtete Polyurethanbeschichtung direkt auf der Verschleißschicht an. Aber nicht alle UV-Beschichtungen leisten gleich gute Dienste:
Standard-UV: Grundlegende Fleckenbeständigkeit. Bietet minimale Kratzschutz gegen Schmutz.
Aluminiumoxid-UV: Mikroskopische Partikel, die in dem Lack schwebend sind und alltägliche Abrasionen dramatisch ablenken.
Keramikkugeltechnologie: Premium-mikroskopische Keramikkugeln, die in die Beschichtung gehärtet werden und überlegenen Abrieb- und Mikroritzschutz unter schweren Rolllasten bieten.
Wenn Sie Ihre maßgeschneiderte Linie entwickeln, fordern Sie nicht nur eine „UV-Beschichtung“ an. Weisen Sie Ihren Lieferanten an, die Beschichtungschemie und das Trockengewicht pro Quadratmeter anzugeben. Wenn Ihr Projekt gewerbliche Konformität erfordert, fordern Sie eine minimale 20mil (0,50 mm) Verschleißschicht, die mit Keramikkugeltechnologie verstärkt ist.
Geheimnis 2: Die "100% Virgin Material"-semantische Falle und Schrumpfung
Fragen Sie einen Verkaufsvertreter der Fabrik, ob ihr Kern aus Jungmaterial besteht, und die Antwort ist fast immer ein begeistertes „Ja, 100% Jungmaterial!“ Technisch gesehen könnten sie nicht lügen. In der Fabrikjargon bedeutet „jung“ jedoch oft, dass postindustrielles recyceltes Material (PIR) enthalten ist – die eigenen abgeschnittenen Ränder, Restabfälle und unbedruckte Ausschüsse, die durch einen Granulator verarbeitet und wieder in die Extrusionslinie eingespeist werden.
Es gibt nichts grundsätzlich Falsches an sauberem internem Regrind, wenn er sorgfältig gemessen wird (unter 10 % bis 15 %). Aber wenn Fabriken dieses Verhältnis auf 40 % drücken oder billige post-consumer Abfälle beziehen, bricht das chemische Gleichgewicht zusammen. Der Weichmachergehalt destabilisiert, was zu zwei kritischen Ausfällen bei fertigen LVT Vinylböden führt:
Weichmacher-Migration: Der Kern verliert im Laufe der Zeit an Flexibilität, wird spröde und kreidig.
Thermische Schrumpfung und Kantenwölbung: Bei Sonnenlichtexposition durch Glastüren verziehen sich die Dielen an den Nähten nach oben und lösen sich vom Unterboden.
Wie lösen Premium-Hersteller dieses Problem? Durch ordnungsgemäße Anlaslinien. Das Anlassen ist ein kontrollierter Heiz- und allmählicher Kühlprozess, der mechanische Spannungen abbaut, die während des Hochdruck-Kalandrierens im Vinyl eingeschlossen sind. Billigere Fabriken betreiben ihre Anlaslinien mit doppelter Geschwindigkeit, um die tägliche Produktion zu steigern, wodurch Restspannungen im Vinyl verbleiben.
Um Ihre Marke zu schützen, schreiben Sie immer internationale Testparameter in Ihre Verträge. Geben Sie an, dass Ihre Produktionschargen ASTM F2199 (Standard-Testmethode zur Bestimmung der dimensionalen Stabilität von elastischen Fliesen nach Wärmeexposition) mit Schrumpfungswerten von weniger als 0,15 % und einer Wölbung von nicht mehr als 0,5 mm bestehen müssen.
Geheimnis 3: Druckfilmfallen—Zylindergebühren vs. Lagerfilm-Hacks
Die Entwicklung einer charakteristischen visuellen Identität ist der schnellste Weg, um Preisverfall in Ihrem Heimatmarkt zu stoppen. Die Erstellung eines vollständig maßgeschneiderten Dekorfilms erfordert jedoch das Gravieren brandneuer Kupfer-Rotationsdruckzylinder. Mit vier bis sechs Farbtrennungen pro Design können die Zylinder-Setup-Gebühren schnell zwischen 6.000 und 12.000 US-Dollar pro Muster liegen, begleitet von massiven Mindestbestellmengen (MOQs) von 20.000 Quadratmetern oder mehr.
Unscrupulous brokers exploit this barrier. They take stock print patterns readily available to hundreds of companies, rename the color codes, and sell them to unwary buyers as "exclusive designs." Within six months, you discover your local competitor selling the exact same wood pattern for $1.00 less per box.
Sie können einen proprietären Look schaffen, ohne massive Zylindergebühren zu zahlen, indem Sie intelligente Fertigungshacks nutzen:
Oberflächenstruktur-Tausch: Kombinieren Sie einen Standard-Europäischer Eichen-Dekorfilm mit einer ungewöhnlichen tiefen Drahtbürste oder authentischen handgeschabten Prägeplatte.
Präge-in-Register (EIR) Ausrichtung: Passen Sie die taktile Holzmaserung physisch an das darunter liegende Druckdesign an. Dies hebt einen gewöhnlichen Film in ein architektonisches Produkt.
Maßgeschneiderte Schnittformate: Nehmen Sie Standard-Holzmuster und pressen Sie sie in Fischgrät-Dielen (z.B. 4" x 24"), oder konvertieren Sie Marmor-Muster in übergroße rechteckige Formate (z.B. 18" x 36").
Bei TAB Flooring halten wir Hunderte von geprüften, hochauflösenden Druckfilmen in Lagerbestand. Dieses Setup ermöglicht es Private-Label-Kunden, exklusive Prägeplatten mit regionalen territorialen Exklusivitätsvereinbarungen zu kombinieren, wodurch die anfänglichen Werkzeuginvestitionen auf null gesenkt werden.
Geheimnis 4: Vorgefertigte Unterlage und Kleberabbau
Loose-lay und akustische Dry-Back-Produkte verfügen häufig über integrierte Trägerschichten wie IXPE (irradiertes, vernetztes Polyethylen), EVA-Schaum oder recycelte Vinyl-Traktionsrücken. Während diese kompositen Aufbauten für Installateure bequem sind, enthalten sie einen versteckten Ausfallpunkt: die Bindungsoberfläche.
Einige Fabriken der unteren Preisklasse verwenden billige wasserbasierte druckempfindliche Klebstoffe (PSA) oder minderwertige Heißschmelzen, um akustische Polster an der Rückseite der LVT-Diele zu befestigen. Wenn Ihr Container vier Wochen über den Ozean fährt, können die Temperaturen im Stahlversandbehälter leicht 60 °C (140 °F) mit hoher Luftfeuchtigkeit überschreiten.
Unter diesen harten Bedingungen verschlechtern sich schwache Klebstoffe. Planken kommen mit delaminierenden Pads in Ihr Verteilungszentrum, oder schlimmer, der Kleber beginnt, flüchtige organische Verbindungen (VOCs) abzugeben, was die Tests zur Innenraumluftqualität nicht besteht. Instabile Träger können auch minderwertige Öle in Betonsubböden abgeben, was Monate später zu Kleberausfällen auf Baustellen führt.
Bei der Auswahl Ihrer maßgeschneiderten LVT-Vinylbodenbeläge sollten Sie die folgenden Validierungen verlangen:
Fordern Sie FloorScore oder CRI Green Label Plus Zertifizierungen an, um zu überprüfen, dass der integrierte Verbundträger strengen chemischen Emissionsgrenzen entspricht.
Verlangen Sie einen mechanischen Abziehkrafttest des Unterbodens nach thermischer Alterung (7 Tage bei 60 °C).
Für schwere gewerbliche Projekte sollten Sie komplexe Träger ganz vermeiden und sich für Standard-Planken mit quadratischen Kanten entscheiden, die mit einem hochwertigen, hart aushärtenden Acrylkleber verklebt werden.
Geheimnis 5: Maßtoleranzen und Containerbeladungsüberschuss
Im Gegensatz zu Laminat oder Starre Kernstruktur SPC ist standardmäßiges LVT dicht, flexibel und außergewöhnlich schwer. Ein standardmäßiger 20-Fuß-Container erreicht sein maximales Straßengewichtslimit (typischerweise 21 bis 22 metrische Tonnen, je nach Zielhafen) lange bevor das Containervolumen physisch voll ist. Unerfahrene Käufer konzentrieren sich ausschließlich auf den Preis pro Quadratmeter und versäumen es, die Verpackungsoptimierung zu berechnen.
Wenn eine Fabrik unkalibrierte, schwere Füllstoffformulierungen ohne strenge Dichtekontrollen verwendet, steigt das Gewicht pro Quadratmeter unerwartet an. Sie versenden am Ende weniger Quadratmeter pro Container, was Ihre Landekosten pro Einheit in die Höhe treibt.
Schlimmer ist das Problem der Schneidegenauigkeit. Traditionelle Stanzschneidemaschinen verschleißen schnell. Wenn die Klingen stumpf werden, produziert die Fabrik Planken mit Mikroabweichungen in der Rechtwinkligkeit:
Rechtwinkligkeitsabweichungen: Eine Abweichung von nur 0,2 mm an einer langen Kante verursacht sichtbare Spaltbildungen über eine Strecke von 10 Metern. Installateure werden zusätzliche Arbeitskosten verlangen oder die Baustelle ganz verlassen.
Faseninkonsistenzen: Wenn Ihre Spezifikation mikro-fasenkanten verlangt, schneiden unkalibrierte Fräsköpfe ungleichmäßige Tiefen und legen rohes Kernmaterial frei oder schneiden durch die Verschleißschicht.
Um Ihre Margen zu schützen, schreiben Sie eine akzeptable Qualitätsgrenze (AQL) von 1,0 für Rechtwinkligkeit und Dicke in Ihren Qualitätskontrollvertrag. Verlangen Sie von Ihrem maßgeschneiderten LVT-Bodenbelaghersteller, dass er Mühleninspektionsberichte vorlegt, die die Abmessungen mithilfe digitaler optischer Messgeräte anstelle von manuellen Messschiebern überprüfen.
Die OEM RFQ-Checkliste: 7 Spezifikationen, die Sie festlegen müssen
Um zu verhindern, dass Fabriken auf billigen Grundannahmen Angebote abgeben, reichen Sie niemals eine offene Anfrage zur Angebotsabgabe ein. Kopieren, fügen Sie immer dieses genaue technische Raster ein und vervollständigen Sie es, wenn Sie Ihre maßgeschneiderte LVT-Vinylbodenproduktion verhandeln:
| Technischer Parameter | Budget Werkseinstellung (Risikobereich) | Professionelle Spezifikationsziel | Standardreferenz |
|---|---|---|---|
| Verschleißschichtdicke | 0,1 mm - 0,2 mm (nominal/unterdimensioniert) | 0,55 mm (22mil) echte Dicke | ASTM F1700 Klasse III |
| Zusätze der Verschleißschicht | Standard lösemittelbasierte Lackierung | UV-härtete Keramikkugel / Al2O3 | Taber Abrasion (EN 660-2) |
| Kernzusammensetzung | Hoher Anteil an Recyclingmaterial / unbekanntes Füllverhältnis | 100% kontrolliertes jungfräuliches PVC + reines CaCO3 | REACH / RoHS konform |
| Dimensionale Stabilität | Kurzes Anlassen; >0,25% Schrumpfung | Vollständiger thermischer Zyklus; ≤0,12% Schrumpfung | ASTM F2199 / ISO 23999 |
| Rechtwinkligkeit & Ebenheit | Toleranz ±0,40 mm | Toleranz ≤0,15 mm (CNC-Stanzschnitt) | ISO 24342 |
| Innenraumluftqualität | Grundlegende werkseigene Erklärung | FloorScore oder Eurofins Innenraumluftkomfort | CDPH Abschnitt 01350 |
| Fasenfinish | Unlackiert / grobe V-Fuge | Micro-Fase mit farblich abgestimmtem Lack | Visuelle Inspektion bei 1000 Lux |
Häufig gestellte Fragen (FAQ)
Q1: Was ist der Hauptunterschied zwischen LVT und SPC-Böden für
gewerbliche Installationen?
A1: LVT (Luxury Vinyl Tile) ist ein flexibles
Vinylplankenmaterial, das hauptsächlich aus PVC-Harz und Calciumcarbonat besteht, was ein
resilientes, ruhiges Gefühl unter den Füßen ergibt, das direkt auf den Unterboden geklebt wird. SPC (Stone
Plastic Composite) verfügt über einen ultra-rigid Kern mit einem höheren Anteil an Kalkstein,
der typischerweise über ein schwimmendes Klicksystem installiert wird. Für schwere rollende Lasten
(wie Krankenhausbetten oder Einzelhandelspaletten) bleibt verklebter LVT-Vinylboden der
gewerbliche Goldstandard, da er sich unter Stress nicht an den Fugen trennt oder bricht.
Q2: Wie kann ich überprüfen, ob eine Fabrik tatsächlich jungfräuliches PVC
Harz verwendet?
A2: Fordern Sie einen Bericht über thermische Stabilität und Flexibilität
neben chemischen Tests an. Brechen Sie eine Planke vollständig in zwei Hälften: Ein Kern, der mit
billigem recyceltem Füllmaterial gefüllt ist, bricht sauber wie Kreide und zeigt inkonsistente
schwarze Flecken in der Mitte. Eine hochwertige jungfräuliche PVC-Planke wird sich
deutlich biegen, bevor sie bricht, und zeigt eine einheitliche weiße oder hellgraue
Färbung im gesamten Basismaterial.
Q3: Welche Verschleißschichtdicke ist ideal für Mehrfamilienhäuser?
A3: Für Mehrfamilienwohnungen und Mietobjekte
sollte der anfängliche Kaufpreis mit der langfristigen Verschleißfestigkeit in Einklang gebracht werden. Eine 0,30 mm (12mil)
Verschleißschicht in Kombination mit einer langlebigen keramischen UV-Oberfläche ist der Branchenmaßstab. Sie hält
Tierkrallen, Mieterwechsel und Möbelbewegungen stand und hält die Produktionskosten
deutlich unter 0,55 mm (22mil) gewerblichen Klassen.
Q4: Warum wölbt oder curlt mein importierter LVT nach der
Installation an den Rändern?
A4: Wölbung oder Curling wird fast immer durch
unzureichendes Anlassen während der Produktion oder mangelnde Akklimatisierung vor Ort verursacht. Wenn die OEM
Vinylbodenfabrik die Kühlstrecke zu schnell betreibt, bleiben interne Spannungen im Material
eingeschlossen. Wenn die Planken nach der Installation Temperaturvariationen im Raum
ausgesetzt sind, werden diese Spannungen freigesetzt, was dazu führt, dass die Ränder
sich curlen. Planken müssen auch mindestens 48 Stunden an die Baustellenumgebung
akklimatisiert werden, bevor sie verklebt werden.
Q5: Was ist die typische Mindestbestellmenge (MOQ) für maßgeschneiderte LVT-Designs?
A5: Für Standarddicken mit im Werk vorrätigen Druckfolien beginnen die Produktionsläufe normalerweise bei etwa 1.000 bis 1.500 Quadratmetern pro Farbe. Wenn Sie maßgeschneiderte Verpackungen, proprietäre Plankenmaße oder eine spezielle Dekorfolie benötigen, die das Werk von einem Drittanbieter bestellen muss, steigen die MOQs in der Regel auf 3.000 bis 5.000 Quadratmeter pro SKU.
Bauen Sie Ihre maßgeschneiderte Bodenbelagslinie auf solider Technik auf
Die Beschaffung Ihres Produkts im Ausland sollte sich nicht wie Glücksspiel anfühlen. Sobald Sie wissen, welche Rohmaterialverhältnisse wichtig sind, wie Anlaslinien funktionieren und wie Verschleißschichten richtig beschichtet werden, können Sie raubtierhafte Preise sofort erkennen. Sie werden Ihre Gewinnspanne schützen, die Reklamationen nahe null halten und Bodenbeläge liefern, die den Ruf Ihrer Marke über Jahre hinweg aufbauen.
Bei TAB Flooring beseitigen wir das Rätselraten bei der Produktion von maßgeschneiderten elastischen Bodenbelägen. Wir begrüßen strenge technische Audits, führen zertifizierte ASTM-Qualitätsverfahren für jede Produktionscharge durch und bieten transparente OEM-Fertigungslösungen für Distributoren, Entwickler und Bodenbelagsmarken weltweit an.
Planen Sie Ihre nächste Produktveröffentlichung oder benötigen Sie eine technische Überprüfung Ihres aktuellen Datenblatts? Kontaktieren Sie noch heute das Ingenieurteam von TAB Flooring, um unser umfassendes technisches Spezifikationspaket anzufordern oder eine maßgeschneiderte Musterbox für gewerbliche Zwecke zu bestellen, die auf Ihre genauen Projektanforderungen zugeschnitten ist.
Kontaktieren Sie uns: admin@flooringmanufacture.com | www.flooringmanufacture.com