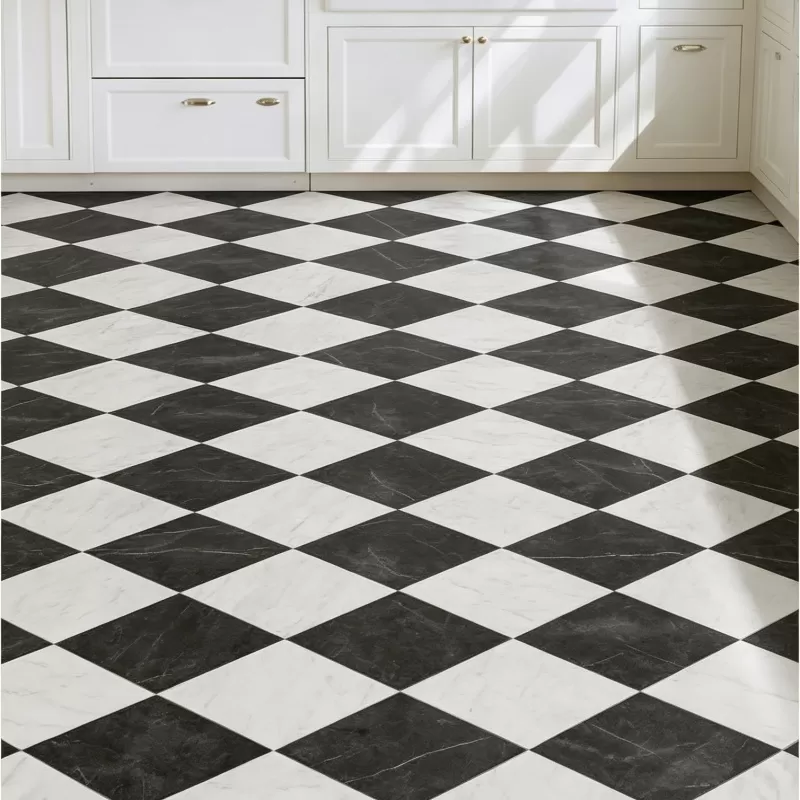
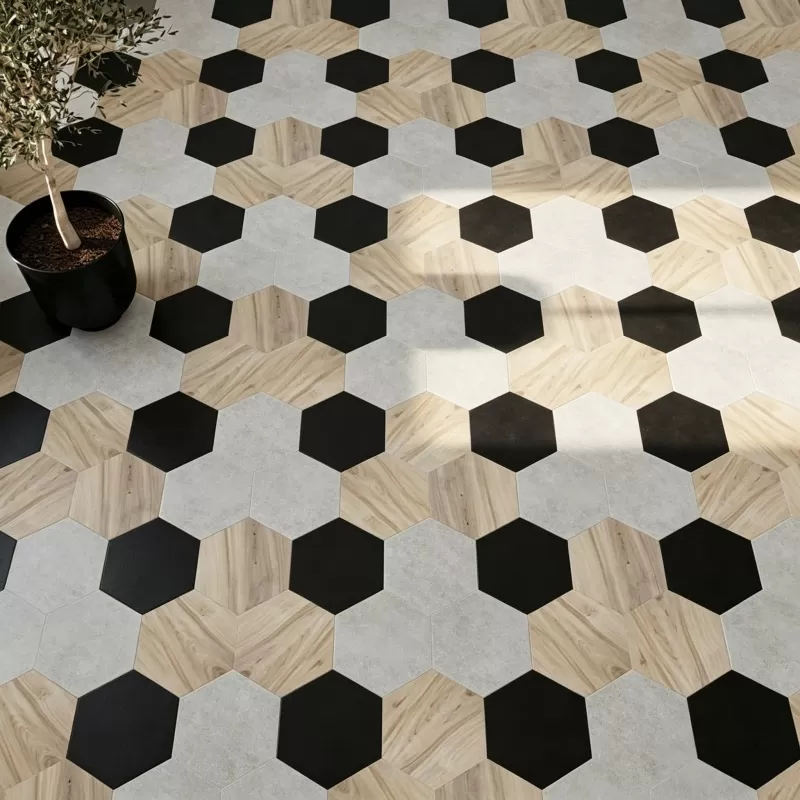
Die kommerzielle Innenarchitektur hat sich stetig von konventionellen monolithischen Formaten hin zu dynamischen geometrischen Ausdrucksformen entwickelt. Fußbodendesigns, die ausschließlich auf standardmäßigen rechteckigen Dielen oder quadratischen modularen Fliesen basieren, versagen oft darin, die ausgeprägte räumliche Zonierung und visuelle Artikulation bereitzustellen, die von zeitgenössischen Gastgewerbe-, Unternehmens- und Einzelhandelsumgebungen gefordert wird. Unter nicht-orthogonalen Geometrien bietet das Diamant- oder gleichseitige Parallelogramm-Format einzigartige optische Vielseitigkeit, die Fußbodenmuster ermöglicht, die zwischen isometrischen Würfeln, Chevron-Variationen und mehrfarbigen sechseckigen Mosaiken wechseln.
Die Ausführung dieser Muster mit widerstandsfähigen Materialien erfordert hohe technische Fähigkeiten. Die Spezifikation einer rhombus shaped tile, die aus Stone Plastic Composite (SPC) oder Luxury Vinyl Tile (LVT) hergestellt ist, erfordert ein Verständnis für mechanische Toleranzen, Klicksystemprofile, Ausdehnungsdynamik und Rohstoffformulierung. Während standardmäßige rechteckige Dielen geringe axiale Abweichungen entlang gerader Linien zulassen, vervielfachen mehrwinklige Layouts geometrische Diskrepanzen exponentiell über eine Bodenfläche. Die Beschaffung und Installation von Diamantkonfigurationen erfordert strenge Aufmerksamkeit für dimensionale Stabilität, akustische Dämpfung und Profilfräsen.
Geometrische Modularität: Die Physik von nicht-orthogonalen elastischen Böden
Die standardmäßige Rhombusfliese basiert typischerweise auf einer gleichseitigen Geometrie mit Innenwinkeln von 60 Grad und 120 Grad. Diese spezifische Winkelpaarung bildet die Grundlage für mehrere klassische geometrische Konfigurationen, insbesondere die dreidimensionale "tumbling block"-Illusion, sechszackige Sterne und großflächige sechseckige Module. Wenn drei passende Fliesen an ihren spitzen 60-Grad-Ecken zusammentreffen, bilden sie eine durchgehende 180-Grad-gerade Linie; umgekehrt, wenn sechs spitze Punkte konvergieren, bilden sie ein geschlossenes 360-Grad-Zentrum.
Nicht-orthogonale Schnittpunkte führen zu rotierenden Drehmomenten und multidirektionalen Scherkräften, die in traditionellen versetzten Dielenlayouts fehlen. Bei einer standardmäßigen schwimmenden Installation treten Ausdehnung und Kontraktion hauptsächlich entlang der longitudinalen und transversalen Achsen auf. Ein Layout, das gewinkelte Module integriert, verteilt die thermische Bewegung entlang diagonaler Vektoren. Ohne präzise Ingenieurtechnik induzieren dimensionale Verschiebungen laterale Druckpunkte, die die Integrität der Fugen beeinträchtigen können, was zu Mikrolücken oder Kantenwölbungen an den Ecken führt.
Fußbodendesigns kombinieren oft unterschiedliche Farbvariationen, Texturen und Oberflächenbearbeitungen innerhalb desselben Installationsfeldes, um Tiefe zu betonen. Dieser Ansatz erfordert strikte Einheitlichkeit in der Kerndichte und Dicke über die Produktionsläufe hinweg. Selbst eine Abweichung von 0,05 Millimetern in der Profiltiefe zwischen kontrastierenden Farbserien kann vorzeitigen Verschleiß, Kantenabplatzen und Wartungsprobleme unter schweren rollenden Lasten verursachen.
Fertigungspräzision: Fräsen und dimensionale Toleranzen
Die Herstellung einer leistungsstarken rhombus shaped tile erfordert fortschrittliche Schneid- und Profilierungstechnologien, die die Standards für Massenmarkt-Vinyl-Dielen weit übertreffen. Die standardmäßige vierseitige rechteckige Profilierung nutzt Inline-Längs- und Querfräser, die auf kontinuierlichen Bändern arbeiten. Im Gegensatz dazu erfordert die Profilierung von 60-Grad- und 120-Grad-Ecken spezialisierte Mehrachsen-CNC-Profilierungsstationen oder winkelverstellbare Doppelendfräser, die mit lasergeführten Zuführtischen ausgestattet sind.
Winkelgenauigkeit: Schneidköpfe müssen Winkel toleranzen innerhalb von ±0,05 Grad halten. Eine Abweichung von nur 0,1 Grad über zehn aufeinanderfolgende Fliesen verschiebt das Layout von der Achse und macht ein nahtloses Engagement des Verriegelungsmechanismus unmöglich.
Fräsen des Verriegelungsprofils: Für schwimmende SPC Böden, erfordert das Schneiden eines Zungen- und Nut-Drop-Lock- oder Winkel-Winkel-Systems entlang eines spitzen Winkels spezialisiertes Werkzeugstahl oder diamantbestückte Schneider, die bei kontinuierlich hohen Umdrehungen laufen, um Mikrofrakturen des Kalkstein-Polymer-Kerns zu verhindern.
Mikrofase-Einheitlichkeit: Die Kantenfase muss den spitzen und stumpfen Winkeln folgen, ohne die Eckenverbindungen zu überfräsen. Inkonsistente Fasentiefe führen zu ungleichmäßigen visuellen Lücken, wo mehrere Eckpunkte zusammenlaufen.
Fortschrittliche Hersteller wie TAB Flooring gehen auf diese Verarbeitungsanforderungen ein, indem sie hochstabile deutsche Profilierungsanlagen einsetzen, die speziell für nicht-standardisierte geometrische Matrizen angepasst sind. Durch die Stabilisierung des Kernmaterials durch verlängerte thermische Glühzyklen vor der Profilierung werden interne Spannungen, die während der Heißpress- oder Extrusionsvorgänge entstehen, abgebaut. Dieser Schritt verhindert das Wellen, Verziehen und Verformen des Kerns nach dem Schneiden.
SPC vs. Dry-Back LVT Formate für geometrische Layouts
Projektplaner müssen sich zwischen einem starren Kern (SPC) schwimmenden System oder einem direkten Klebeverfahren (dry-back) LVT-Format entscheiden, wenn sie ein geometrisches Layout wählen. Beide Produktkategorien bieten unterschiedliche Leistungsprofile, abhängig von den Unterbodenbedingungen, dem erwarteten Fußverkehr und den Temperaturschwankungen der Umgebung im kommerziellen Bereich.
Technische Spezifikationen für den starren Kern (SPC)
Stone Plastic Composite verfügt über einen konstruierten Kern, der typischerweise aus 70% bis 80% natürlichem Calciumcarbonat (Kalkstein) besteht, das mit Polyvinylchlorid und Stabilisatoren verbunden ist. Der resultierende starre Kern bietet eine außergewöhnliche Eindringbeständigkeit (ASTM F1914) und überlegene dimensionsstabilität unter schwankenden Temperaturen. Eine SPC rhombusförmige Fliese vereinfacht die Installation über bestehenden harten Bodenbelägen, da der Kern kleinere Unterbodenunregelmäßigkeiten überbrückt, ohne sie zu übertragen.
Das Fräsen mechanischer Click-Systeme in einen spitzen Winkel auf einem starren Verbundwerkstoff erfordert präzises Gleichgewicht. Wenn die Kernmischung zu viel Kalkstein enthält, wird die Zunge spröde und neigt zu Bruch während der Montage. Wenn der Polymergehalt übermäßig hoch ist, verliert der Kern die Steifigkeit, die benötigt wird, um die Fugenkompression unter dynamischen Lasten aufrechtzuerhalten. Spezialisierte Anbieter, einschließlich TAB Flooring, passen die Formulierungsverhältnisse an, um die Kernelastizität zu optimieren und sicherzustellen, dass die Zunge ausreichende Biegefestigkeit entlang der spitzwinkligen Fugen behält.
Dry-Back (Klebe-) LVT-Systeme
Direkt verklebte Vinylfliesen stellen eine bewährte Alternative für stark frequentierte Umgebungen dar, die kontinuierlichen schweren Rolllasten ausgesetzt sind, wie Einzelhandelszentren, Flughäfen und Gesundheitseinrichtungen. Die Standarddicke reicht von 2,5 mm bis 3,0 mm und ist mit einer industriellen Abriebsschicht versehen. Klebe-Diamantprofile verlassen sich nicht auf mechanische Klickverbindungen, was Bedenken hinsichtlich des Zungenbruchs während aggressiver Handhabung ausräumt.
Klebebodeninstallationen erfordern nahezu perfekte Unterboden- Ebenheit und saubere Arbeitsumgebungen. Unterbodenübertragungen sind ein großes Problem bei flexiblen LVT; jede Erhebung, Kellekerbe oder Partikel unter einer nicht-orthogonalen Fliese verändert die Ausrichtung der umgebenden Komponenten. Unterböden müssen den ASTM F710 Standards entsprechen und dürfen über einen 10-Fuß-Bereich nicht mehr als 3/16 Zoll Abweichung aufweisen. Installateure müssen hochscherfende, feuchtigkeitsbeständige Nasskleber verwenden, um seitliches Gleiten während der Arbeit durch komplexe Mehrwinkel-Orientierungen zu verhindern.
Kommerzielle Nutzschichten und Oberflächenengineering
Die kommerzielle Haltbarkeit hängt direkt von dem Oberflächenschutzstapel ab, der über den dekorativen Fotofilm aufgetragen wird. Für schwere kommerzielle Anwendungen verlangen die Standardvorgaben eine minimale Dicke der Nutzschicht von 0,55 Millimetern (22 mil), wobei anspruchsvolle Gastronomie- und Institutionalkorridore häufig 0,70 Millimeter (28 mil) oder mehr erfordern.
Oberflächenbehandlungen umfassen mit ultraviolett gehärteten Polyurethanbeschichtungen verbesserte mikroskopische Keramikkugeln oder Aluminiumoxidpartikel. Diese Additive schaffen eine harte Mikrobarriere, die Kratzer, Abrieb und chemische Zersetzung durch kommerzielle Reinigungsmittel widersteht. In geometrischen Installationen, bei denen der Fußverkehr die Fugen an verschiedenen Winkeln überquert, anstatt parallel zu den langen Kanten zu verlaufen, ist die Kratzfestigkeit entscheidend. Die Nutzschichten müssen den europäischen Standard EN 660-2 (Gruppe T Abriebklasse) und die ASTM F1700 Klasse III Standards erfüllen.
Die Prägung in Register (EIR) verleiht Stein-, Schiefer- oder Holzmaserungsvisualisierungen mehr Realismus. Die Ausrichtung der physischen Oberflächenstruktur mit der gedruckten visuellen Schicht auf einem geneigten Profil erfordert automatisches optisches Kameratracking während der Laminierungsphase. Fehl ausgerichtete Texturen werden auf diamantförmigen Böden auffällig, wo das Licht die Oberflächen aus verschiedenen Blickwinkeln im Laufe des Tages einfängt.
Unterbodenvorbereitung, akustische Dämpfung und Installationsmechanik
Die Installation eines ineinandergreifenden oder verklebten rhombusförmigen Fliesensystems erfordert Layouttechniken, die sich von den Standardplankenläufen unterscheiden. Traditionelle Installationen beginnen typischerweise entlang einer äußeren Referenzwand. Bei geometrischen Fliesen sind die Umfassungswände selten gerade oder quadratisch genug, um als zuverlässige Basen zu dienen, da jede Abweichung zu einem fortschreitenden Fugenversagen in der Mitte des Raumes führt.
Die Monteure müssen zuerst eine echte zentrale Bezugslinie festlegen und sich über präzise 90-Grad- und 60-Grad-Winkel über den Unterboden hinweg mit Kreidelinien kreuzen. Das Verlegen beginnt von der Mitte nach außen und bildet einen "Pyramiden"- oder zentralen hexagonalen Cluster. Sobald der zentrale Cluster durch Laser-Messung als quadratisch bestätigt ist, wird systematisch nach außen in Richtung der Raumperimeter gearbeitet. Diese Technik von der Mitte nach außen balanciert die Schnittlinien gleichmäßig entlang der Perimetergrenzen.
Akustisches Management erfordert ebenfalls sorgfältige Koordination. Ineinandergreifende SPC-Optionen sollten eine integrierte, vorinstallierte akustische Unterlage aufweisen, typischerweise hochdichtes vernetztes Polyethylen (IXPE) oder natürlichen Kork, mit einer Dicke von 1,0 mm bis 1,5 mm. Die Rückseite muss eine hohe Druckfestigkeit aufweisen, um eine Durchbiegung unter konzentrierten Lasten zu verhindern. Lose, nicht befestigte Unterlagen dürfen nicht unter Klick-Profil geometrischen Fliesen verwendet werden, da übermäßige vertikale Durchbiegung hohe Scherbeanspruchungen auf akute mechanische Fugen ausübt, was im Laufe der Zeit zu Mikrorissen und Trennungen führt.
Vergleichsanalyse: SPC versus Dry-Back Rhombus Fliesensysteme
Planer müssen mehrere physikalische und betriebliche Variablen abwägen, wenn sie die geeignete Materialkonfiguration für stark frequentierte Umgebungen auswählen. Der folgende Vergleich skizziert die kritischen Eigenschaften beider Formate:
Kernzusammensetzung: SPC verwendet einen Stein-Polymer-Kern (hoher Calciumcarbonatgehalt); Verklebtes LVT verwendet eine flexible, neue PVC-Verbindung.
Dimensionale Stabilität: SPC erreicht typischerweise Kontraktions-/Erweiterungsraten unter 0,08 % (ISO 23999); Verklebtes LVT verlässt sich auf die Scherfestigkeit des Klebers, um thermische Bewegungen zu widerstehen.
Unterbodenvorbereitung: SPC kann geringfügige Unterbodenvariationen von bis zu 3/16 Zoll über 10 Fuß aufnehmen; Verklebtes LVT erfordert eine glatte, selbstnivellierende Unterlage, die auf Nulltoleranz beschichtet ist.
Akustische Leistung: SPC mit vorinstalliertem IXPE-Rücken erreicht typischerweise eine IIC (Impact Insulation Class) Bewertung von 55 bis 62; Klebe-LVT erreicht ungefähr IIC 35 bis 40, es sei denn, es wird mit speziellen akustischen Unterlagen kombiniert.
Installationsmethode: SPC nutzt ein konstruiertes mechanisches Verriegelungssystem (schwimmend); Klebe-LVT erfordert hochschersensitive Acryl- oder modifizierte Polyurethan-Kleber.
Reparierbarkeit: Beschädigte Klebe-Fliesen können erhitzt, entfernt und einzeln im Feld ersetzt werden; schwimmende Klicksysteme könnten erfordern, dass die Bahnen von der nächstgelegenen Wand demontiert werden.
Qualitätssicherung, Chargenkonsistenz und Beschaffungsspezifikationen
Großangelegte Architekturprojekte erfordern häufig Tausende von Quadratmetern Bodenbelag, die über aufeinanderfolgende Produktionszyklen beschafft werden. Die Beschaffung eines nicht standardmäßigen Profils wie einer rhombus shaped tile führt zu logistischen und qualitätssichernden Überlegungen, die ein proaktives Projektmanagement erfordern.
Die Farbkonstanz von Charge zu Charge erfordert die Überwachung mit einem Spektralphotometer (Delta E < 0,5), um sicherzustellen, dass Ersatzläufe und unterschiedliche Farbchargen nahtlos in modulare Muster integriert werden. Das Verhältnis von Kalkstein zu PVC muss zwischen den Läufen strikt identisch bleiben, um die Kern-Dichte und die Ausdehnungskoeffizienten abzugleichen. Die Auswahl eines Fertigungspartners mit vertikaler Integration – von der Kernkomposition und Filmdruck bis hin zur Klickbearbeitung – reduziert die Produktionsvariabilität erheblich.
Auch die Verpackungsspezifikationen müssen bewertet werden. Die 60-Grad spitzen Winkel der Diamantfliesen sind während des Containertransports, Seefracht und der Baustellenlagerung empfindlich gegenüber Aufprallschäden. Robuste Wellpappkartons mit maßgeschneiderten hochdichten Schaumstoff-Eckschutzvorrichtungen und feuchtigkeitsbarrierenden Schrumpfverpackungen sind erforderlich, um sicherzustellen, dass die fräsgeschliffenen Nut- und Federprofile unversehrt und bereit für eine schnelle Installation ankommen.
Häufig gestellte Fragen
Kann eine rhombus shaped tile direkt mit standardmäßigen rechteckigen Brettern integriert werden?
Die direkte Integration ist technisch möglich, vorausgesetzt, beide Produkte teilen sich identische Gesamtdicken, Kernzusammensetzungen und Klickprofile. Da rechteckige Bretter standardmäßige 90-Grad-Verriegelungssysteme verwenden, erfordert die Kombination mit 60-Grad- oder 120-Grad-Diamantprofilen Übergangsadapter, CNC-gefräste Verbindungsbretter oder direkt verklebte Schwellen. In Klebe-Konfigurationen ist die Integration von Standardbrettern mit Diamantformaten unkompliziert und erfordert nur präzise geometrische Layoutlinien, die auf dem Unterboden aufgebracht werden.
Was ist die akzeptable Winkel-Toleranz während des Fräsprozesses?
Für gewerbliche schwimmende starre Kernformate sollte die akzeptable Winkelabweichung ±0,05 Grad vom theoretischen 60-Grad- oder 120-Grad-Winkel nicht überschreiten. Die dimensionalen Längentoleranzen an jeder einzelnen Seite müssen innerhalb von ±0,10 Millimetern bleiben. Abweichungen über diese Grenzen hinaus führen zu fortschreitenden Fehlausrichtungen in großen Räumen, was Mikrolücken, Spannung an den Verriegelungsfugen und Musterdrift verursacht.
Wie beeinflusst die thermische Ausdehnung schwimmende Installationen von nicht-orthogonalen Böden?
Schwimmende Installationen dehnen sich entlang diagonaler Vektoren aus, anstatt strikt rechteckige Wege zu folgen. Perimeter-Ausdehnungsfugen von mindestens 8 bis 10 Millimetern müssen entlang aller vertikalen Stützen, Säulen und Perimeterwände erhalten bleiben. In Räumen, die in einer Dimension mehr als 15 bis 20 lineare Meter überschreiten, sollten interne Ausdehnungsprofile oder perimeterverankerte Installationen geplant werden, um übermäßigen kumulativen Randdruck während thermischer Spitzen zu vermeiden.
Welche Verschleißschichtdicke wird für gewerbliche Gastgewerbeanwendungen empfohlen?
Hochfrequentierte gewerbliche Gastgewerbeprojekte (wie Hotel-Lobbys, Restaurants und Flure) erfordern eine Mindestverschleißschicht von 0,55 Millimetern (22 mil), wobei 0,70 Millimeter (28 mil) für eine lange Lebensdauer bevorzugt werden. Die Verschleißoberfläche sollte mit einer fortschrittlichen Polyurethanbeschichtung versehen sein, die mit keramischen Perlenadditiven verstärkt ist, um abrasivem Verschleiß, direktem Rollgepäckverkehr und häufigen Wartungsprotokollen standzuhalten.
Ist eine selbstnivellierende Ausgleichsmasse vor der Verlegung von verklebten geometrischen Fliesen notwendig?
Ja. Verklebte elastische Formate besitzen eine hohe Flexibilität und übertragen Unregelmäßigkeiten des Untergrunds direkt auf die Oberfläche. Kellenrillen, Risse, Dehnungsfugen oder verbleibende Verunreinigungen werden unter gerichteter architektonischer Beleuchtung durch die Oberfläche sichtbar. Es ist erforderlich, eine hochfeste, zementöse selbstnivellierende Unterlage aufzubringen, um eine vollständig glatte, ebene Oberfläche (flach innerhalb von 3/16 Zoll über 10 Fuß) zu erreichen, bevor die Installation beginnt.
Gewerbliche Spezifikationen und technische Lieferpartnerschaften
Die Ausführung ausgefallener Innenbodenpläne mit nicht-traditionellen Geometrien erfordert ein zuverlässiges Gleichgewicht zwischen künstlerischem Design, präziser Polymertechnik und strengen Fertigungskontrollen. Spezifizierer, Generalunternehmer und globale Händler benötigen zuverlässigen Zugang zu Materialspecifikationen, die strengen internationalen Bauvorschriften, Brandschutzbewertungen (wie ASTM E648 Klasse 1) und Kriterien für saubere Innenraumluftemissionen (FloorScore und GreenGuard Gold-Zertifizierungen) entsprechen.
TAB Flooring stellt gewerbliche elastische Fußbodensysteme her, die für anspruchsvolle architektonische Installationen weltweit konzipiert sind. Wenn Ihre bevorstehende Gastgewerbe-, Unternehmens- oder Mehrfamilienentwicklung maßgeschneiderte geometrische Formate, zertifizierte akustische Rückseitenoptionen oder spezielle Farbserien von rhombusförmigen Fliesen benötigt, kontaktieren Sie unser Team für gewerbliche Spezifikationen. Reichen Sie Ihre Projektanforderungen, Zielzeitpläne und mechanischen Leistungsparameter ein, um detaillierte technische Datenblätter, vollständige ASTM-Testberichte und fabrikdirekte Projektmusterkits zu erhalten.