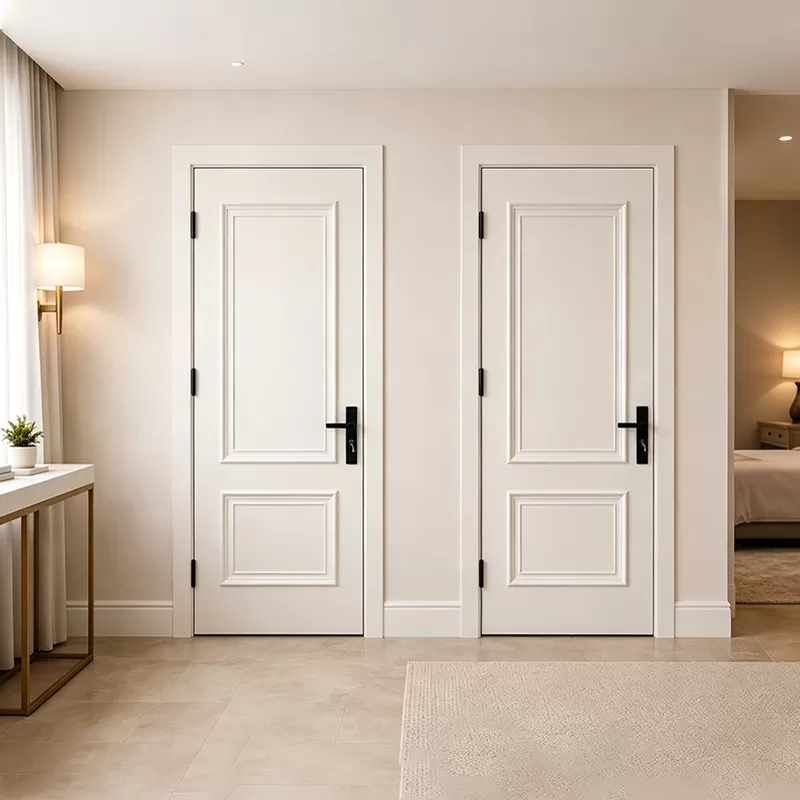
Neutrale Farbtöne in der zeitgenössischen Innenarchitektur haben sich von nebensächlichen Akzenten zu primären gestalterischen Statements entwickelt. In hochverdichteten Wohntürmen, Hotelprojekten und gewerblichen Hauptsitzen bieten graue lackierte Innentüren visuelle Stabilität, ohne den sterilen, klinischen Eindruck von reinem Weiß oder die schwere visuelle Wirkung dunkler Holzlasuren. Die Spezifikation dieser Baugruppen erfordert ein Verständnis der Trägerplattenmechanik, der Beschichtungschemie, der Umweltbeständigkeit und der präzisen Integration von Holzverarbeitungstechnik. Die Auswahl der korrekten Türspezifikation stellt sicher, dass die ästhetische Einheitlichkeit über umfangreiche Produktionsvolumen hinweg gewährleistet bleibt, während strenge Brandschutz-, Schallschutz- und Betriebslebenszykluskennwerte eingehalten werden.
Trägerplattentechnik und Kernkonstruktionen
Die strukturelle Langlebigkeit jeder lackierten Türbaugruppe hängt von der dimensionalen Stabilität ihres inneren Kerns ab. Massivholzstiele und -riegel dehnen sich entlang tangentialer und radialer Ebenen als Reaktion auf Veränderungen der relativen Luftfeuchtigkeit aus und ziehen sich zusammen. Bei Anwendung auf Massivholz erfahren durchgehende Lackfilme Zug- und Druckkräfte, die unvermeidlich zu Mikrorissen, Fugendurchzeichnung und Haarrissen an den Übergängen zwischen Riegel und Stiel führen. Aus diesem Grund setzen professionelle architektonische Spezifikationen auf Verbundkernlösungen, die auf Widerstandsfähigkeit gegen hygrothermische Verformung ausgelegt sind.
Vollkerntüren verwenden je nach Leistungsanforderungen verschiedene unterschiedliche Kernmaterialien:
- Hochdichte Spanplatten-Kern (LD-2 oder LD-1): Hergestellt aus Holzpartikeln, die mit duroplastischen Kunstharzen verbunden werden. Diese Zusammensetzung bietet außergewöhnliche Oberflächenebenheit und gleichmäßige Dichte, wodurch Oberflächenwelligkeit unter hochglänzenden oder seidenmatten Lackierungen verhindert wird. Sie bietet eine ausgezeichnete Schraubenhaltekraft für architektonische Scharniere und Obentürschließer.
- Strukturelles Verbundholz (SCL): Besteht aus gerichteten Spänen oder Furnieren, die mit strukturellen Klebstoffen verpresst werden. SCL wird vorgeschrieben, wenn maximale Widerstandsfähigkeit gegen Verzug, Durchbiegung und Verwindung erforderlich ist, was es zum bevorzugten Kern für Türen über 2400 mm Höhe macht.
- Mineralische Brandschutzkerne: Anorganische, nicht brennbare Formulierungen, die hauptsächlich aus Calciumsilikat und Perlit bestehen. Diese Baugruppen sind für Öffnungen vorgeschrieben, die 45-, 60- oder 90-minütige Feuerwiderstandsklassen gemäß UL 10C oder BS 476 erfordern.
- Röhrenspanplatte: Mit parallelen, längs verlaufenden Hohlräumen konstruiert, bietet ein leichtes Profil, das die Scharnierbelastung reduziert und dabei eine strukturelle Integrität bietet, die herkömmlichen Wabenpapierkernen überlegen ist.
Verbundkernplatten werden mit hochdichten Faserplatten (HDF) oder mitteldichten Faserplatten (MDF) in Stärken von 3,0 mm bis 6,0 mm verkleidet. Die homogene Struktur von HDF eliminiert natürliche Maserungsmuster, Astlöcher und richtungsabhängige Dichteschwankungen. Dieser gleichmäßige Trägerwerkstoff bietet eine Oberfläche, die ultraglatte Grundierungen ohne Faserhochstellung aufnehmen kann, wodurch er sich ideal als Trägermaterial für architektonische graue lackierte Innentüren eignet, die für stark frequentierte Installationen konzipiert sind.
Beschichtungstechnologien, Chemie und industrielle Oberflächenveredelung
Die Formulierung und Anwendung der Lackschicht bestimmen die Widerstandsfähigkeit einer Türfüllung gegen Abrieb, chemische Reinigungsmittel und UV-bedingte Vergilbung. Vor Ort aufgebrachte architektonische Beschichtungen erreichen nur selten die chemische Beständigkeit und visuelle Gleichmäßigkeit werksseitig kontrollierter industrieller Oberflächenveredelungen.
Beschichtungssysteme und chemische Formulierungen
Die gewerbliche Türherstellung setzt hauptsächlich auf zwei fortschrittliche Beschichtungschemien:
- Polyurethan-Acryl-Beschichtungen (PU): Formuliert durch die Vernetzungsreaktion hydroxylfunktioneller Acrylharze mit aliphatischen Polyisocyanaten. Zweikomponenten-(2K)-PU-Beschichtungen erzielen außergewöhnliche chemische Beständigkeit, Elastizität und Schlagfestigkeit. Die aliphatische Chemie verhindert Vergilbung oder Verschiebungen der Grau-Chromatizität, die durch Innenraum-UV-Licht oder Umgebungssonnenlicht verursacht werden.
- UV-härtende Roller- und Sprühfinishes: Formulierungen, die bei Einwirkung fokussierter ultravioletter Strahlung augenblicklich polymerisieren. UV-Linien erzeugen extrem harte Oberflächen mit nahezu null Emissionen flüchtiger organischer Verbindungen (VOC) und härten zu maximaler Härte aus, ohne verlängerte Ausgasungsphasen zu benötigen.
- Wasserbasierte Industriebeschichtungen: Unter Verwendung selbstvernetzender Acrylemulsionen oder Polyurethan-Dispersionen (PUDs). Moderne wasserbasierte Formulierungen erfüllen strenge Umweltzertifizierungskriterien (wie LEED v4 und WELL Building Standard) und bieten dabei eine Kratzfestigkeit, die mit lösemittelbasierten Produkten vergleichbar ist.
Fortschrittliche Fertigungsanlagen, einschließlich der von YAHE LN betriebenen Linien, setzen mehrstufige automatisierte Lackierstraßen ein. Automatisierte Schleifköpfe bereiten das HDF-Substrat mit progressiven Körnungen (P180 bis P320) vor. Staubabsaugsysteme reinigen die Oberfläche, bevor sie in überdruckbeaufschlagte, klimatisierte Sprühkammern gelangt. Nach dem Auftragen der Grundierung entfernt ein zwischenzeitliches Entgraten aufgestellte Fasern, bevor die Decklacke aufgetragen werden. Dies garantiert eine gleichmäßige Trockenschichtdicke (DFT) zwischen 90 und 130 Mikrometern und eliminiert Orangenhauteffekte, Lösemittelblasen und Randabläufe.
Farbmetriken und Glanzgrad-Kalibrierung
Grau ist aufgrund seiner Empfindlichkeit gegenüber spektraler Reflexion und den umgebenden Lichtverhältnissen eine inhärent komplexe chromatische Wahl. Die industrielle Türherstellung nutzt spektrophotometrische Messungen auf Basis des CIE L*a*b*-Farbraums, um die Konsistenz von Chargen zu Chargen sicherzustellen. Grautöne werden nach ihren zugrunde liegenden Unterton kategorisiert:
- Kühle Graustufen: Gekennzeichnet durch subtile blaue, grüne oder violette Untertöne. Diese passen zu minimalistischen Umgebungen mit hochtemperierter künstlicher Beleuchtung (4000K–5000K) oder metallbetonten Innenräumen.
- Warme Graustufen ("Greige"): Formuliert mit gelben, roten oder beigen Untertönen, die gut mit natürlichen Holzakzenten, warmen Messingbeschlägen und Beleuchtungsschemata mit niedrigerer Kelvinzahl (2700K–3000K) harmonieren.
- Neutrale / achromatische Graustufen: Rein auf der L*-Achse (Helligkeit) ausgeglichen mit ausgewogenen a*- und b*-Werten, wodurch unerwartete Farbverschiebungen bei wechselndem natürlichem Tageslicht verhindert werden.
Glanzgrade beeinflussen erheblich sowohl die Farbwahrnehmung als auch die Reinigungsfähigkeit. Matte Oberflächen (5 % bis 10 % Glanz bei einem Winkel von 60 Grad) bieten nicht reflektierende Flächen, die kleinere Oberflächenunregelmäßigkeiten verdecken, können jedoch in stark frequentierten Bereichen anfällig für Glanzstellen durch Berührung sein. Satinierte Oberflächen (20 % bis 30 % Glanz) stellen den Industriestandard für gewerbliche Umgebungen dar und bringen Lichtstreuung mit leichter Reinigungsfähigkeit in Einklang. Halbglänzende Spezifikationen (40 % bis 50 % Glanz) sind in der Regel Gesundheits- oder Küchenbereichen vorbehalten, die eine häufige Desinfektion mit alkalischen oder enzymatischen Reinigungsmitteln erfordern.
Technische Spezifikationen und akustische Integration
Moderne Innentürbaugruppen fungieren als mehrteilige Hüllsysteme. Das Türblatt muss sich in technisch konstruierte Rahmenprofile, umlaufende akustische Dichtungen, strukturelle Scharniere und Schließhardware integrieren, um über Jahrzehnte hinweg zuverlässig zu funktionieren.
Akustische Dämmung (STC- und Rw-Kennwerte)
Lärmminderung ist ein wesentliches Spezifikationskriterium für Büroräume, Hotelzimmer und Bildungseinrichtungen. Der Sound Transmission Class (STC)-Wert von grau lackierten Innentüren wird durch Masse, Kerndämpfung und umlaufende Luftdichtheit bestimmt.
Standard-Hohlraumtüren erzielen eine schlechte akustische Leistung und erreichen häufig nur Werte zwischen STC 20 und STC 24. Massive Spanplatten- und SCL-Kerne erhöhen die Grundleistung des Türblatts auf STC 30 bis STC 35. Um architektonische Werte von STC 38 bis STC 45 zu erreichen, ohne auf spezialisierte industrielle Stahlbaugruppen umzusteigen, enthalten Türbaugruppen:
- Schwergewichtige Verbundkerne mit viskoelastischen schalldämpfenden Innenschichten.
- Verstellbare, absenkbare umlaufende Dichtungen, die in einer gefrästen Nut der unteren Schiene eingebaut sind und sich aktivieren, sobald die Tür die Schließstellung erreicht.
- Silikon-Rahmendichtungen mit zweifacher Härte im Spritzgussverfahren, die den Dichtkontakt aufrechterhalten, ohne übermäßigen Schließwiderstand zu erzeugen.
- Verbundglas-Sichtfenster, die in strukturelle Silikon-Verglasungsleisten eingesetzt sind, anstatt in mechanische Trockenreibungsanschläge.
Rahmenprofile und architektonische Detailgestaltung
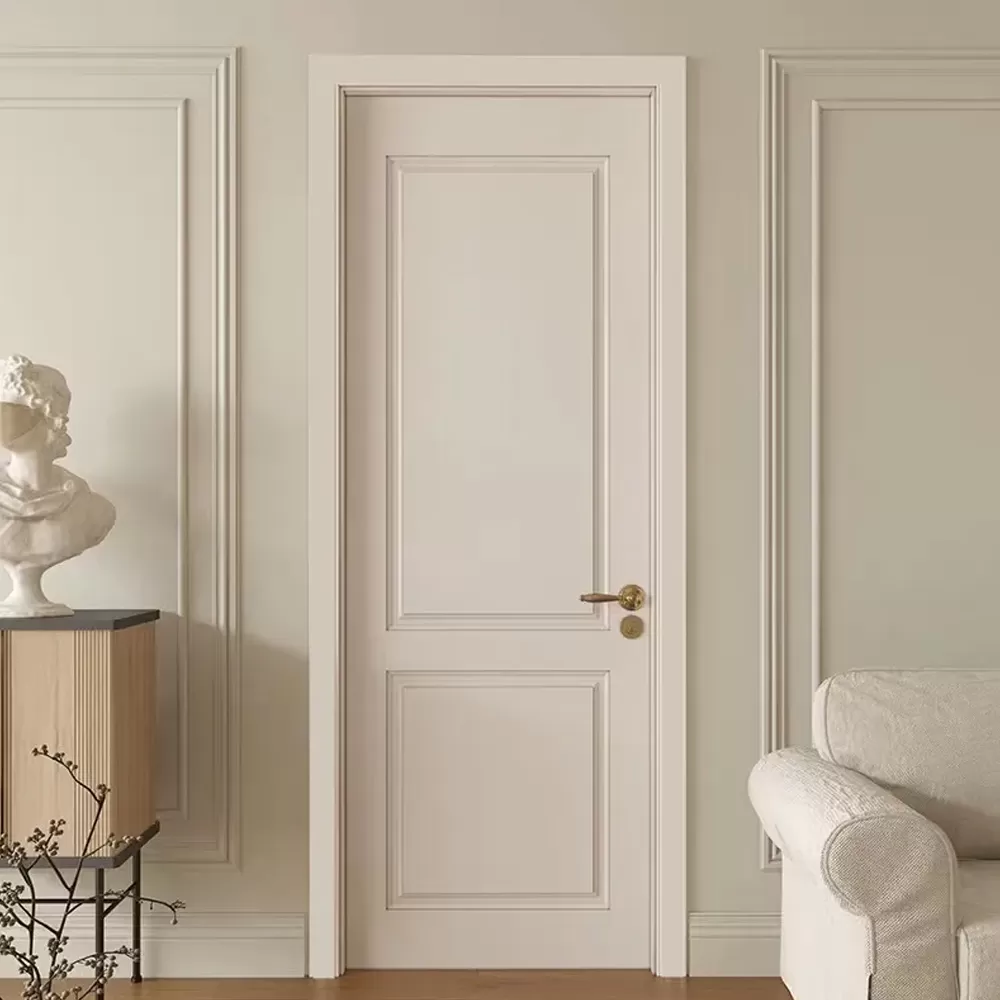
Die optische Wirkung einer Innentür wird dadurch beeinflusst, wie sich ihr Rahmen mit der umgebenden Wandkonstruktion verbindet. Zu den gängigen Rahmentypologien gehören:
- Verdeckte / Rahmenlose Systeme: Strukturelle stranggepresste Aluminium-Unterkonstruktionen, die bündig mit Gipskartonbaugruppen installiert werden. Die Zarge wird in die Trockenbauwand eingespachtelt, wodurch eine Öffnung ohne sichtbare Verkleidung entsteht. Dies erfordert außergewöhnlich stabile Türblätter, da jede ebene Verformung gegen die Trockenbau-Vertiefung sichtbar wird.
- Teleskopische Splitzargen: Technisch konstruierte Holz- oder Aluminiumzargen, die auf fertige Wandstärken abgestimmt sind. Diese ermöglichen eine Anpassung an baustellenbedingte Abweichungen in der Trockenbaukonstruktion und verkürzen die Installationszeiten bei Hotelausbauten.
- Gefälzte vs. ungefälzte (bündige) Kanten: Ungefälzte Türblätter sitzen vollständig bündig im Rahmen und zeigen eine einheitliche 3-mm-Schattenlinie entlang des Umfangs. Gefälzte Kanten enthalten eine überlappende Lippe, die den Lichtabschluss und die Schalldämmung verbessert, erfordern jedoch handgerechte Hardware und asymmetrische Rahmenprofile.
Maßgenauigkeit und CNC-Bearbeitung
Präzise werkseitige Bearbeitung gewährleistet eine nahtlose Installation und langfristige Haltbarkeit auf der Baustelle. Moderne Tischlereibetriebe verwenden mehrachsige CNC-Fräsanlagen, um Scharniertaschen, Schlosskörper, Treibriegel und Türschließerkörper direkt vor der Lackierung in das Paneel einzuarbeiten. Die Bearbeitung der Tür nach dem Auftragen von Grundierung oder Decklack legt die blanken Kernfasern dem Feuchtigkeitseintritt frei, was zu Schwellungen rund um die Scharnierausfräsungen führen kann.
Verdeckte Scharniere (3D-verstellbar) erfordern präzise Tiefen- und Koordinatentoleranzen (+/- 0,2 mm). Diese Systeme ermöglichen es Monteuren vor Ort, die Position des Paneels nach der Installation entlang der horizontalen, vertikalen und Tiefenachse anzupassen, um parallele Abstände entlang der umlaufenden Schattenlinien zu gewährleisten. Magnetische Verriegelungen eliminieren herkömmliche mechanische Schließeinschläge, wodurch die lackierte Schließzarge intakt bleibt und ein Absplittern der Oberfläche über kontinuierliche tägliche Zyklen hinweg verhindert wird.
Beschaffungsüberlegungen und Qualitätskontrollstandards
Die Beschaffung großer Mengen an grau lackierten Innentüren für mehrstöckige Mischnutzungs- oder Gewerbeprojekte bringt Lieferkettenvariablen mit sich, die während der Einreichungsphase gesteuert werden müssen. Die Chargenfertigung muss standardisierten Testprotokollen folgen, um Farbabweichungen zwischen verschiedenen Bauphasen zu verhindern.
Wichtige Qualitätskontrollpunkte während der Beschaffung umfassen:
- Haftungsprüfung: Überprüfung der Haftung von Grundierung zu Untergrund und Deckschicht zu Grundierung mittels des Gitterschnitt-Klebeband-Haftungstests (ASTM D3359 oder ISO 2409). Eine Bewertung von 4B/5B (oder Klasse 0/1) stellt sicher, dass lokale Kantenstöße keine großflächige Delaminierung des Lackfilms verursachen.
- Feuchtigkeitsgehalt-Kalibrierung: Rohstoffe aus Holzwerkstoffen müssen vor der Grundierung einen Ausgleichsfeuchtegehalt (EMC) von 8 % bis 10 % erreichen. Das Auftragen von undurchlässigen Beschichtungen auf Holzverbundwerkstoffe mit hoher innerer Feuchtigkeit führt im Laufe der Zeit zu Blasenbildung, Plattenwölbung oder Kernaufquellung.
- Kantenband-Integrität: Stark beanspruchte Kanten erfordern massive Hartholzleisten oder schlagfeste ABS-/PVC-Kantenbänder (1,0 mm bis 2,0 mm), die vor dem Lackieren der Oberflächen mit feuchtigkeitshärtenden Polyurethan-Reaktiv-Schmelzklebstoffen (PUR) aufgebracht werden. PUR bildet eine feuchtigkeitshärtende chemische Verbindung, die Dampf, Wassereintritt und physische Kantenstöße widersteht.
- Verpackungs- und Transportschutz: Fertige Türen sollten in nicht scheuernde Schutzfolien gewickelt, mit robustem Zellkunststoff eckengeschützt und in Schrumpf-Polyethylen versiegelt werden, um Feuchtigkeitseinwirkung während des Überseetransports und der unklimatisierten Baustellenlagerung zu verhindern. Hersteller wie YAHE LN setzen automatisierte Verpackungslösungen ein, um sicherzustellen, dass die Türblätter einsatzbereit auf den Baustellen ankommen.
Häufig gestellte Fragen
Wie verhindern industrielle grau lackierte Innentüren im Laufe der Zeit Rissbildung an den Fugen?
Industrielle Konstruktionen vermeiden die bei Massivholz übliche Fugenrissbildung durch den Einsatz von technischen Trägerwerkstoffen wie hochdichten Faserplatten (HDF) oder mitteldichten Faserplatten (MDF) anstelle von Verbundholz oder hochdichten Spanplattenkernen. Diese Materialien weisen keine natürliche Faserrichtung auf und haben minimale Wärmeausdehnungskoeffizienten. Werksseitig aufgebrachte Mehrschichtbeschichtungen (wie katalysiertes Polyurethan oder UV-gehärtete Polymere) härten zu einem gleichmäßigen, flexiblen Film aus, der Rissbildung entlang von Fugenübergängen widersteht.
Welche Methoden gewährleisten die Farbkonsistenz des Lacks über verschiedene Produktionsphasen hinweg?
Farbkonsistenz über große Fertigungsphasen hinweg erfordert eine industrielle Spektralfotometer-Kalibrierung im CIE-L*a*b*-Farbraum. Die Formulierungen werden mittels computergesteuerter Dosiergeräte unter Verwendung von Standardfarbmodellen (z. B. RAL, NCS, Pantone) gemischt, um eine Delta-E-(ΔE-)Farbabweichung unter 0,5 zu gewährleisten. Automatisierte Lackauftragssysteme sorgen für einen gleichmäßigen Schichtaufbau über alle Produktionsläufe hinweg und verhindern Farbverschiebungen.
Welcher Glanzgrad eignet sich am besten für stark frequentierte Gewerberäume?
Seidenmatte Oberflächen (20 % bis 30 % Glanz) bieten die ideale Balance für stark frequentierte Gewerbeanwendungen. Sie bieten ausreichend Lichtreflexion, um Hautfette, Staub und leichte Abschürfungen abwischen zu können, ohne zu glänzen, während die Oberflächenblendung gering genug bleibt, um leichte Abnutzung im Einsatz zu verdecken. Matte Oberflächen mit weniger als 10 % Glanz neigen in stark berührten Bereichen eher zu mechanischer Politur.
Können grau lackierte Türen zertifizierte Brandschutzklassen erreichen?
Ja. Gewerbliche Türen erreichen Feuerwiderstandsdauern von 20 bis 90 Minuten, wenn sie mit geprüften Mineralkernen oder speziellen Hochdichte-Verbundkernen gebaut werden. Feuerbeständige Baugruppen erfordern passende umlaufende Intumeszenzdichtungen, die sich unter Hitzeeinwirkung ausdehnen und die Spalten zwischen dem Türblatt und dem Rahmen schließen. Die werkseitige Vorbereitung stellt sicher, dass die Beschlagsbearbeitung mit der Brandschutzzulassung der Tür übereinstimmt.
Wie sollten tiefe Kratzer oder Baustellenschäden an lackierten Türen repariert werden?
Leichte Oberflächenabschürfungen können mit farblich abgestimmten, vom Werk gelieferten Ausbesserungsstiften behandelt werden. Tiefe Riefen, die durch Decklack und Grundierung bis in das HDF-Substrat reichen, erfordern einen zweikomponentigen Polyester-Holzspachtel, gefolgt von stufenweisem Blockschleifen bis zu 400er-Körnung. Der Bereich muss mit einer geeigneten Füllgrundierung vorbereitet und mit einer passenden Lackformulierung unter Verwendung einer HVLP-Spritzpistole mit feiner Düse überlackiert werden, um sich in die ursprüngliche industrielle Oberfläche einzufügen.
Projektberatung und technische Anfragen
Die Spezifikation von Türsystemen erfordert die Abstimmung zwischen ästhetischer Vision, struktureller Leistungsfähigkeit und Einhaltung der Bauvorschriften. Ob Ihr Projekt spezifische Schallschutzwerte, nicht standardisierte Bauhöhen oder maßgeschneiderte Farbanpassungen über verschiedene Wandprofile hinweg erfordert, unser technisches Ingenieurteam bietet umfassende Unterstützung auf Projektebene.
Senden Sie Ihre Architekturpläne, Türpläne oder Leistungskriterien an YAHE LN für eine technische Bewertung. Wir prüfen Kernmechanik, Bearbeitungsdetails und Beschichtungsprofile, um vollständige Einreichungsunterlagen, Werkszeichnungen und Oberflächenmuster zu liefern, die zu Ihrem Entwicklungszeitplan und Ihren technischen Standards passen.