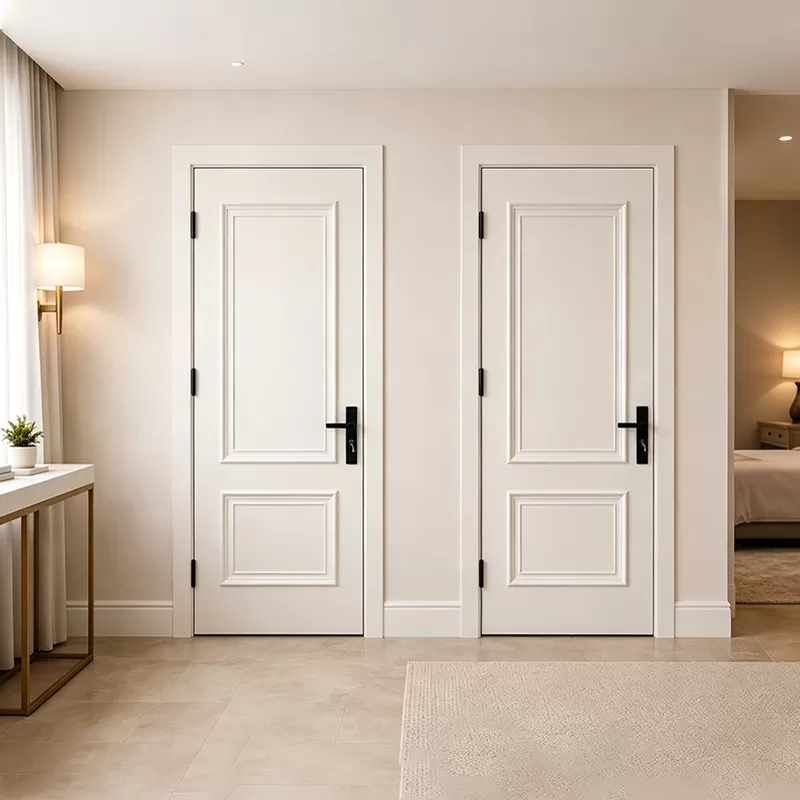
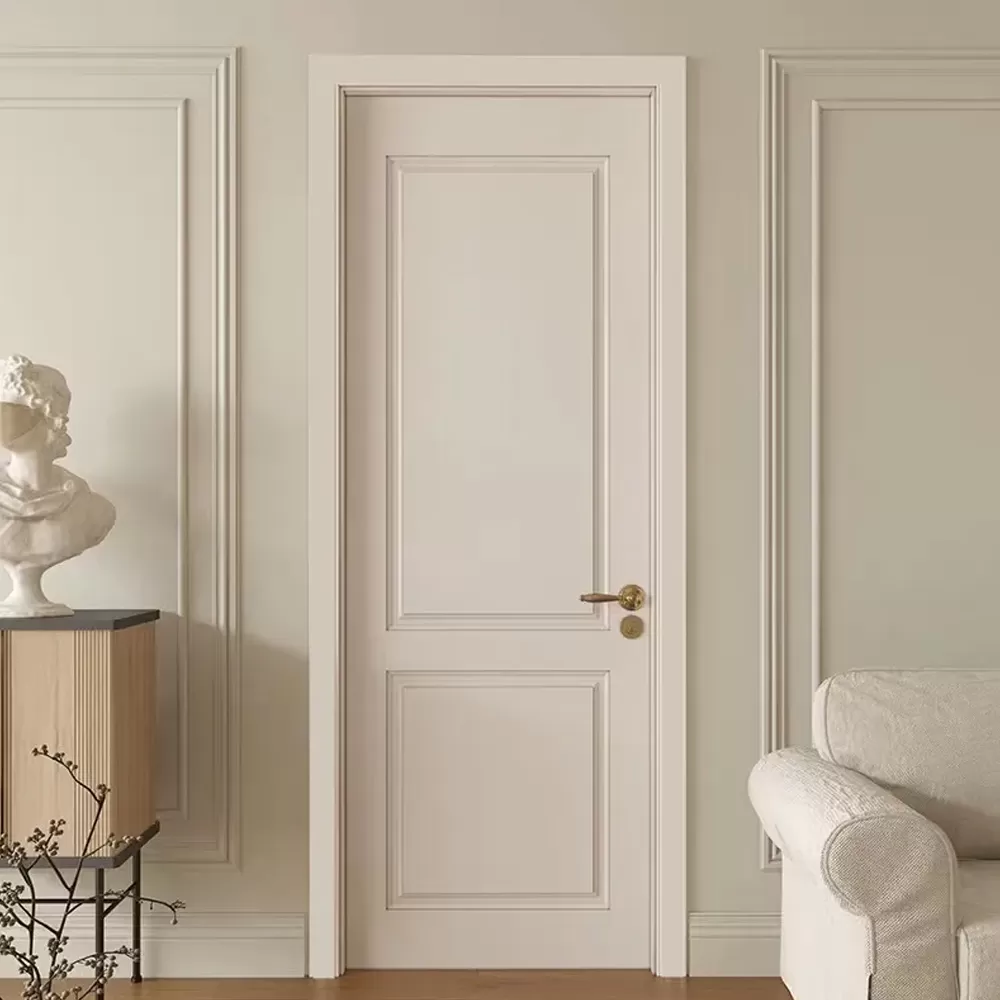
Les tons neutres dans l'architecture d'intérieur contemporaine sont passés d'accents périphériques à des déclarations structurelles primaires. Au sein des tours résidentielles à haute densité, des développements hôteliers et des sièges commerciaux, les portes intérieures peintes en gris offrent une stabilité visuelle sans l'impression clinique austère du blanc pur ni le poids visuel lourd des teintures de bois sombre. La spécification de ces ensembles nécessite une compréhension de la mécanique des substrats, de la chimie des revêtements, de la durabilité environnementale et de l'intégration de menuiserie de précision. Choisir la spécification de porte correcte garantit que l'uniformité esthétique est maintenue sur des volumes de production étendus tout en répondant à des métriques strictes de sécurité des personnes, acoustiques et de cycle de vie opérationnel.
Ingénierie des substrats et constructions de noyaux
La longévité structurelle de tout ensemble de porte peinte dépend de la stabilité dimensionnelle de son noyau interne. Les montants et traverses en bois massif se dilatent et se contractent le long des plans tangentiels et radiaux en réponse aux changements d'humidité relative ambiante. Lorsqu'elles sont appliquées sur du bois massif, les pellicules de peinture continues subissent des forces de tension et de compression qui conduisent inévitablement à des micro-fissures, à une télégraphie des joints et à des fissures capillaires aux jonctions traverse-montant. Pour cette raison, les spécifications architecturales professionnelles s'appuient sur des solutions de noyau ingénierisées conçues pour résister à la déflexion hygrothermique.
Les portes à âme massive utilisent plusieurs matériaux internes distincts selon les exigences de performance :
- Noyau en panneau de particules haute densité (LD-2 ou LD-1) : Fabriqué à partir de particules de bois liées avec des résines synthétiques thermodurcissables. Cette composition offre une planéité de surface exceptionnelle et une densité uniforme, empêchant l'ondulation de surface sous des finitions brillantes ou semi-brillantes. Elle offre une excellente capacité de maintien des vis pour les charnières architecturales et les ferme-portes en applique.
- Bois de construction composite (SCL) : Composé de lamelles ou de placages orientés pressés avec des adhésifs structurels. Le SCL est spécifié lorsqu'une résistance maximale au gauchissement, à l'arc et à la torsion est requise, ce qui en fait le noyau privilégié pour les portes dépassant 2400 mm de hauteur.
- Noyaux pare-feu minéraux : Formulations inorganiques et incombustibles composées principalement de silicate de calcium et de perlite. Ces ensembles sont obligatoires pour les ouvertures exigeant des classements de résistance au feu de 45, 60 ou 90 minutes selon les normes UL 10C ou BS 476.
- Panneau de particules tubulaire : Conçu avec des cavités longitudinales parallèles, offrant un profil léger qui réduit la contrainte sur les charnières tout en fournissant une intégrité structurelle supérieure aux noyaux en papier en nid d'abeille standard.
Les panneaux à noyau ingénierisé sont recouverts de parements en panneau de fibres haute densité (HDF) ou en panneau de fibres de densité moyenne (MDF) allant de 3,0 mm à 6,0 mm d'épaisseur. La structure homogène du HDF élimine les motifs de grain naturel, les nœuds et les variations de densité directionnelles. Ce substrat uniforme offre une surface capable de recevoir des apprêts ultra-lisses sans soulèvement du grain, ce qui en fait un substrat idéal pour les portes intérieures peintes en gris architecturales conçues pour les installations à fort trafic.
Technologies de revêtement, chimie et finition industrielle
La formulation et l'application de la couche de peinture déterminent la résistance d'un panneau de porte à l'abrasion, aux agents de nettoyage chimiques et au jaunissement ultraviolet. Les revêtements architecturaux appliqués sur le chantier correspondent rarement à la résistance chimique et à l'uniformité visuelle obtenues grâce aux finitions industrielles contrôlées en usine.
Systèmes de revêtement et formulations chimiques
La fabrication de portes commerciales repose principalement sur deux chimies de finition avancées :
- Revêtements acryliques polyuréthane (PU) : Formulés par la réaction de réticulation de résines acryliques à fonctionnalité hydroxyle avec des polyisocyanates aliphatiques. Les revêtements PU à deux composants (2K) offrent une résistance chimique, une élasticité et une durabilité aux chocs exceptionnelles. La chimie aliphatique empêche le jaunissement ou les changements de chromaticité grise causés par la lumière UV intérieure ou la lumière solaire ambiante.
- Finitions à rouleau et pulvérisation durcissables aux UV : Formulations qui polymérisent instantanément lorsqu'elles sont exposées à un rayonnement ultraviolet concentré. Les lignes UV produisent des surfaces extrêmement dures avec des émissions de composés organiques volatils (COV) quasi nulles, durcissant à une dureté maximale sans périodes prolongées de dégazage.
- Revêtements industriels à base d'eau : Utilisant des émulsions acryliques autoréticulantes ou des dispersions de polyuréthane (PUD). Les formulations modernes à base d'eau répondent à des critères de certification environnementale stricts (tels que LEED v4 et WELL Building Standard) tout en offrant une résistance aux rayures comparable à celle des produits à base de solvants.
Les installations de fabrication avancées, y compris les lignes exploitées par YAHE LN, mettent en œuvre des lignes de finition automatisées à plusieurs étapes. Des têtes de ponçage automatisées préparent le substrat HDF avec des grains progressifs (P180 à P320). Des systèmes d'élimination de la poussière nettoient la surface avant son entrée dans des chambres de pulvérisation à pression positive et à climat contrôlé. Après l'application de l'apprêt, un ponçage intermédiaire élimine les fibres soulevées avant l'application des couches de finition. Cela garantit une épaisseur de film sec (DFT) constante comprise entre 90 et 130 microns, éliminant les textures de peau d'orange, les cloques de solvant et les coulures en périphérie.
Métriques de couleur et calibrage du brillant
Le gris est un choix chromatique intrinsèquement complexe en raison de sa sensibilité à la réflectance spectrale et aux conditions d'éclairage environnantes. La fabrication industrielle de portes utilise une mesure spectrophotométrique basée sur l'espace colorimétrique CIE L*a*b* pour maintenir une cohérence entre les lots. Les finitions grises sont classées selon leurs sous-tons sous-jacents :
- Gris froids : Caractérisés par de subtils sous-tons bleus, verts ou violets. Ils s'intègrent dans des environnements minimalistes avec un éclairage artificiel à haute température (4000K–5000K) ou des intérieurs à dominante métallique.
- Gris chauds ("Greige") : Formulés avec des sous-tons jaunes, rouges ou beiges, s'associant bien avec des accents de bois naturel, une quincaillerie en laiton chaud et des schémas d'éclairage à faible température (2700K–3000K).
- Gris neutres / achromatiques : Équilibrés purement sur l'axe L* (luminosité) avec des valeurs a* et b* équilibrées, évitant toute dominante colorée inattendue lorsqu'ils sont éclairés par une lumière naturelle changeante.
Les niveaux de brillant ont un impact substantiel sur la perception des couleurs et la facilité de nettoyage. Les finitions mates (5 % à 10 % de brillance à un angle de 60 degrés) offrent des surfaces non réfléchissantes qui masquent les petites irrégularités de surface, bien qu'elles puissent être vulnérables au lustrage dans les zones à fort contact. Les finitions satinées (20 % à 30 % de brillance) constituent la norme de l'industrie pour les environnements commerciaux, équilibrant la dispersion de la lumière avec une facilité de nettoyage lisse. Les spécifications semi-brillantes (40 % à 50 % de brillance) sont généralement réservées aux couloirs de soins de santé ou culinaires nécessitant une désinfection fréquente avec des détergents alcalins ou enzymatiques.
Spécifications techniques et intégration acoustique
Les ensembles de portes intérieures modernes fonctionnent comme des systèmes d'enveloppe multi-composants. Le panneau de porte doit s'intégrer avec des profils de cadre conçus sur mesure, des joints acoustiques périphériques, des charnières structurelles et des serrures pour fonctionner de manière fiable pendant des décennies d'utilisation.
Atténuation acoustique (mesures STC et Rw)
L'atténuation du bruit est un critère de spécification essentiel pour les bureaux commerciaux, les suites hôtelières et les établissements éducatifs. L'indice de transmission acoustique (STC) des portes intérieures peintes en gris est déterminé par la masse, l'amortissement de l'âme et l'étanchéité à l'air du périmètre.
Les portes standard à âme alvéolaire offrent une performance acoustique médiocre, souvent testée entre STC 20 et STC 24. Les âmes en panneau de particules massif et en SCL augmentent la performance de base du panneau à STC 30-STC 35. Pour atteindre des indices architecturaux de STC 38 à STC 45 sans passer à des ensembles industriels spécialisés en acier, les ensembles de portes intègrent :
- Des âmes composites lourdes formulées avec des couches internes viscoélastiques d'amortissement sonore.
- Des joints périphériques à rabat ajustables installés dans une mortaise de rail inférieur usinée, qui s'actionnent lorsque la porte atteint sa position fermée.
- Des joints de cadre en silicone moulés par compression, à double dureté, qui maintiennent le contact d'étanchéité sans générer une résistance excessive au pêne.
- Des panneaux vitrés en verre feuilleté intégrés dans des joints de vitrage en silicone structurel plutôt que dans des butées mécaniques à friction sèche.
Profils de cadre et détails architecturaux
L'impact visuel d'une porte intérieure est influencé par la façon dont son cadre s'intègre à la construction murale environnante. Les typologies de cadrage courantes incluent :
- Systèmes dissimulés / sans cadre apparent : Des sous-cadres structurels en aluminium extrudé installés à fleur des ensembles de plaques de plâtre. Le montant est enduit dans le placoplâtre, créant une ouverture sans chambranle visible. Cela nécessite des panneaux de porte exceptionnellement stables, car tout gauchissement planaire devient visible contre la réserve de placoplâtre.
- Cadres télescopiques divisés : Des montants en bois ou en aluminium conçus pour envelopper les épaisseurs de mur finies. Ceux-ci permettent un ajustement pour les variations sur site dans la construction en placoplâtre et réduisent les temps d'installation dans les aménagements hôteliers.
- Bords feuillurés par rapport aux bords non feuillurés (affleurés) : Les panneaux non feuillurés s'insèrent complètement à fleur dans le cadre, montrant une ligne d'ombre uniforme de 3 mm sur tout le périmètre. Les bords feuillurés intègrent une lèvre de recouvrement qui améliore la coupure de lumière et l'isolation acoustique, bien qu'ils nécessitent une quincaillerie orientée et des profils de cadre asymétriques.
Précision dimensionnelle et usinage CNC
Un usinage précis en usine garantit une installation sans faille et une durabilité à long terme sur le chantier. Les ateliers de menuiserie modernes utilisent des équipements de fraisage CNC multi-axes pour usiner les logements de charnières, les corps de serrure, les verrous à repoussoir et les corps de ferme-porte directement dans le panneau avant la finition de peinture. Usiner la porte après l'application de l'apprêt ou de la couche de finition expose les fibres nues de l'âme à l'infiltration d'humidité, ce qui peut provoquer un gonflement autour des mortaises de charnières.
Les charnières dissimulées (réglables en 3D) nécessitent des tolérances précises de profondeur et de coordonnées (+/- 0,2 mm). Ces systèmes permettent aux installateurs sur site d'ajuster la position du panneau sur les axes horizontal, vertical et de profondeur après l'installation, tout en maintenant des marges parallèles le long des lignes d'ombre périphériques. Les loquets magnétiques éliminent les impacts mécaniques traditionnels de gâche, préservant l'intégrité du montant de gâche peint et empêchant l'écaillage de la finition lors de cycles quotidiens continus.
Considérations d'approvisionnement et normes de contrôle qualité
L'approvisionnement en grands volumes de portes intérieures peintes en gris pour des développements à usage mixte ou commercial de plusieurs étages introduit des variables de chaîne d'approvisionnement qui doivent être gérées durant la phase de soumission. La fabrication par lots doit suivre des protocoles d'essai normalisés afin d'éviter les variations de couleur entre les différentes phases de construction.
Les principaux points de contrôle qualité durant l'approvisionnement incluent :
- Test d'adhérence : Vérification de l'adhérence primaire-substrat et couche de finition-primaire via le test d'adhérence par quadrillage (ASTM D3359 ou ISO 2409). Une note de 4B/5B (ou classe 0/1) garantit que les impacts localisés sur les bords ne provoqueront pas de délamination étendue du film de peinture.
- Calibrage du taux d'humidité : Les matériaux composites en bois brut doivent atteindre un équilibre d'humidité (EMC) de 8 % à 10 % avant l'application de la sous-couche. L'application de finitions imperméables sur du bois composite présentant un taux d'humidité interne élevé entraîne, avec le temps, la formation de cloques, le gondolage des panneaux ou le gonflement du noyau.
- Intégrité des chants : Les chants soumis à des chocs importants nécessitent des baguettes en bois massif ou des bandes de chant ABS/PVC résistantes aux chocs (1,0 mm à 2,0 mm) appliquées à l'aide d'adhésifs thermofusibles réactifs au polyuréthane (PUR) avant la peinture de la face. Le PUR forme une liaison chimique durcissant à l'humidité, résistante à la vapeur, à l'infiltration d'eau et aux chocs physiques sur les bords.
- Protection de l'emballage et du transport : Les portes finies doivent être enveloppées dans des films protecteurs non abrasifs, les coins protégés par du plastique cellulaire robuste, et scellées dans du polyéthylène thermorétractable pour éviter l'exposition à l'humidité pendant le transport maritime et le stockage sur site non climatisé. Des fabricants comme YAHE LN mettent en place des solutions d'emballage automatisées pour garantir que les panneaux arrivent sur les chantiers prêts à être installés immédiatement.
Questions fréquemment posées
Comment les portes intérieures industrielles peintes en gris empêchent-elles la fissuration des joints au fil du temps ?
Les assemblages industriels évitent la fissuration des joints courante avec le bois massif en utilisant des substrats techniques tels que le panneau de fibres à haute densité (HDF) ou le panneau de fibres à densité moyenne (MDF) sur bois composite ou noyaux en panneaux de particules à haute densité. Ces matériaux ne présentent pas de grain directionnel naturel et ont des coefficients de dilatation thermique minimaux. Les finitions multicouches d'usine (telles que le polyuréthane catalysé ou les polymères durcis aux UV) sèchent pour former un film uniforme et flexible qui résiste à la fissuration au niveau des transitions de joints.
Quelles méthodes garantissent la cohérence de la couleur de la peinture entre les différentes phases de production ?
La cohérence de la couleur sur de grandes phases de fabrication nécessite un calibrage industriel par spectrophotomètre dans l'espace colorimétrique CIE L*a*b*. Les formulations sont mélangées par des équipements de dosage informatisés utilisant des modèles de couleurs standard (par exemple, RAL, NCS, Pantone) afin de maintenir une variance de couleur Delta E (ΔE) inférieure à 0,5. Les systèmes d'application de peinture automatisés assurent une épaisseur de film constante sur l'ensemble des cycles de production, évitant ainsi les écarts chromatiques.
Quel niveau de brillance convient le mieux aux espaces commerciaux à fort passage ?
Les finitions satinées (20 % à 30 % de brillance) offrent l'équilibre idéal pour les applications commerciales à fort passage. Elles offrent suffisamment de réflexion spéculaire pour éliminer les traces de peau, la poussière et les légères abrasions sans brunir, tout en maintenant un éblouissement de surface suffisamment faible pour masquer l'usure mineure sur le terrain. Les finitions mates à moins de 10 % de brillance sont plus sujettes au polissage mécanique dans les zones à fort contact.
Les portes peintes en gris peuvent-elles obtenir des classements de résistance au feu certifiés ?
Oui. Les portes commerciales atteignent des durées de résistance au feu de 20 à 90 minutes lorsqu'elles sont fabriquées avec des âmes minérales testées ou des âmes composites spécialisées à haute densité. Les ensembles coupe-feu nécessitent des joints d'étanchéité périphériques intumescents correspondants qui se dilatent sous l'effet de la chaleur, fermant les espaces entre le vantail de la porte et le cadre. La préparation en usine garantit que l'usinage de la quincaillerie s'aligne avec la classification de certification coupe-feu de la porte.
Comment réparer les rayures profondes ou les dommages de chantier sur les portes peintes ?
Les abrasions de surface mineures peuvent être traitées à l'aide de stylos de retouche de couleur assortie fournis par l'usine. Les entailles profondes qui pénètrent la couche de finition et l'apprêt jusqu'au substrat en HDF nécessitent un mastic de bois polyester bicomposant, suivi d'un ponçage progressif au bloc jusqu'au grain 400. La zone doit être apprêtée avec un apprêt à haut pouvoir garnissant adapté et finie avec une formulation de peinture assortie à l'aide d'un pistolet pulvérisateur HVLP à embout fin pour se fondre avec la finition industrielle d'origine.
Consultation de projet et demandes techniques
La spécification des systèmes de portes nécessite une harmonisation entre vision esthétique, performance structurelle et conformité aux codes du bâtiment. Que votre projet exige des classements acoustiques spécifiques, des hauteurs structurelles non standard, ou une correspondance de couleurs sur mesure à travers divers profils de murs, notre équipe d'ingénierie technique fournit un support complet au niveau du projet.
Adressez vos plans architecturaux, nomenclatures de portes ou critères de performance à YAHE LN pour une évaluation technique. Nous examinons la mécanique des âmes, les détails d'usinage, et les profils de revêtement pour livrer des dossiers de soumission complets, des plans d'atelier, et des échantillons de finition qui correspondent à votre calendrier de développement et à vos normes d'ingénierie.