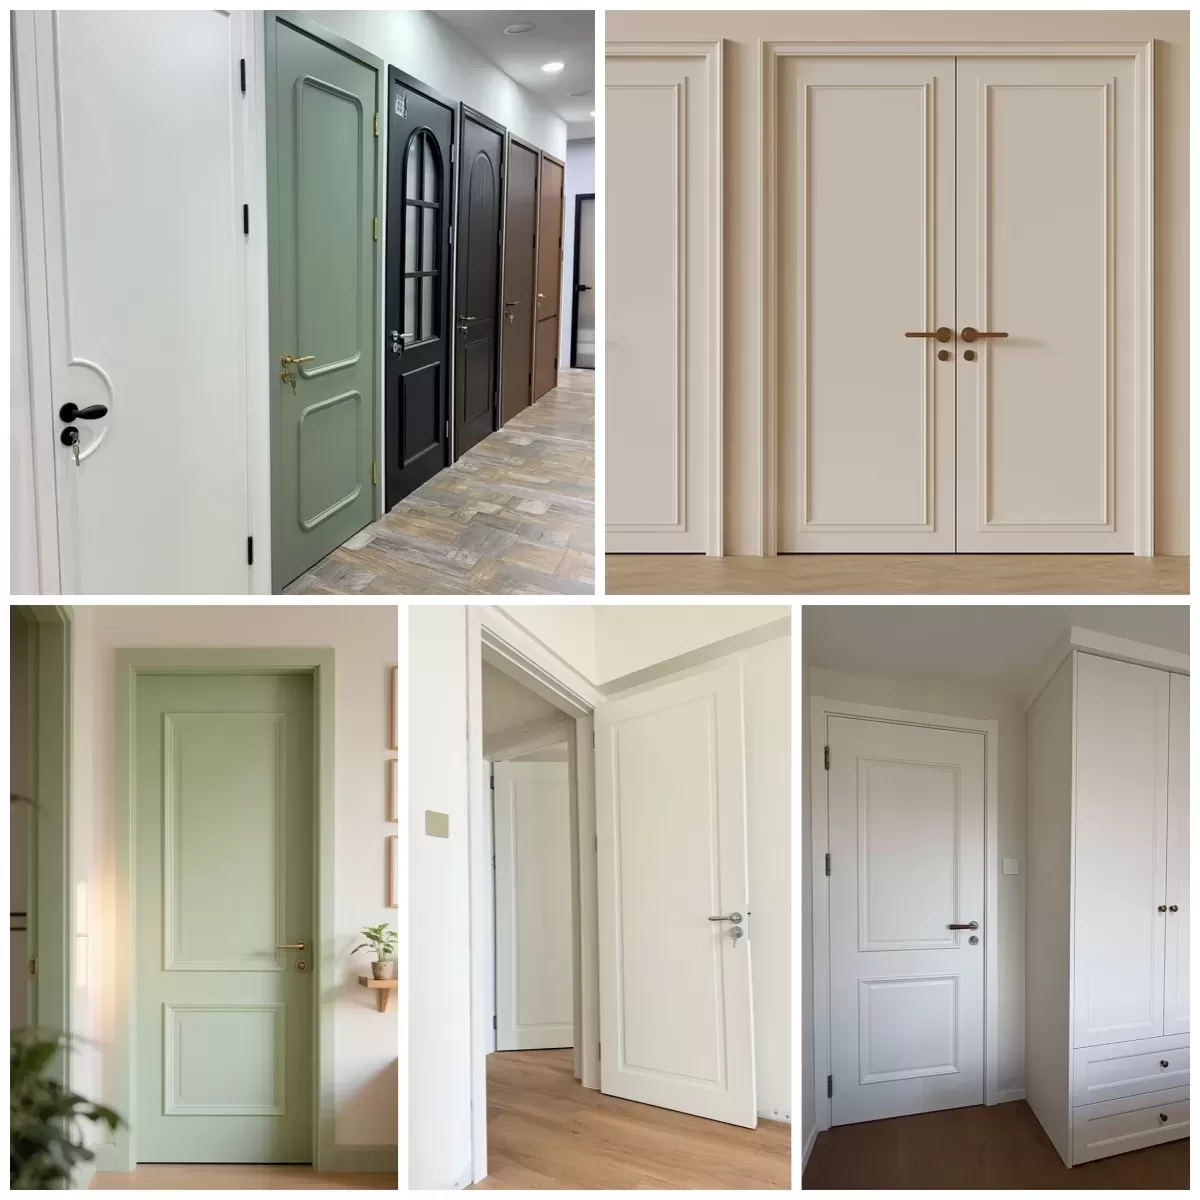
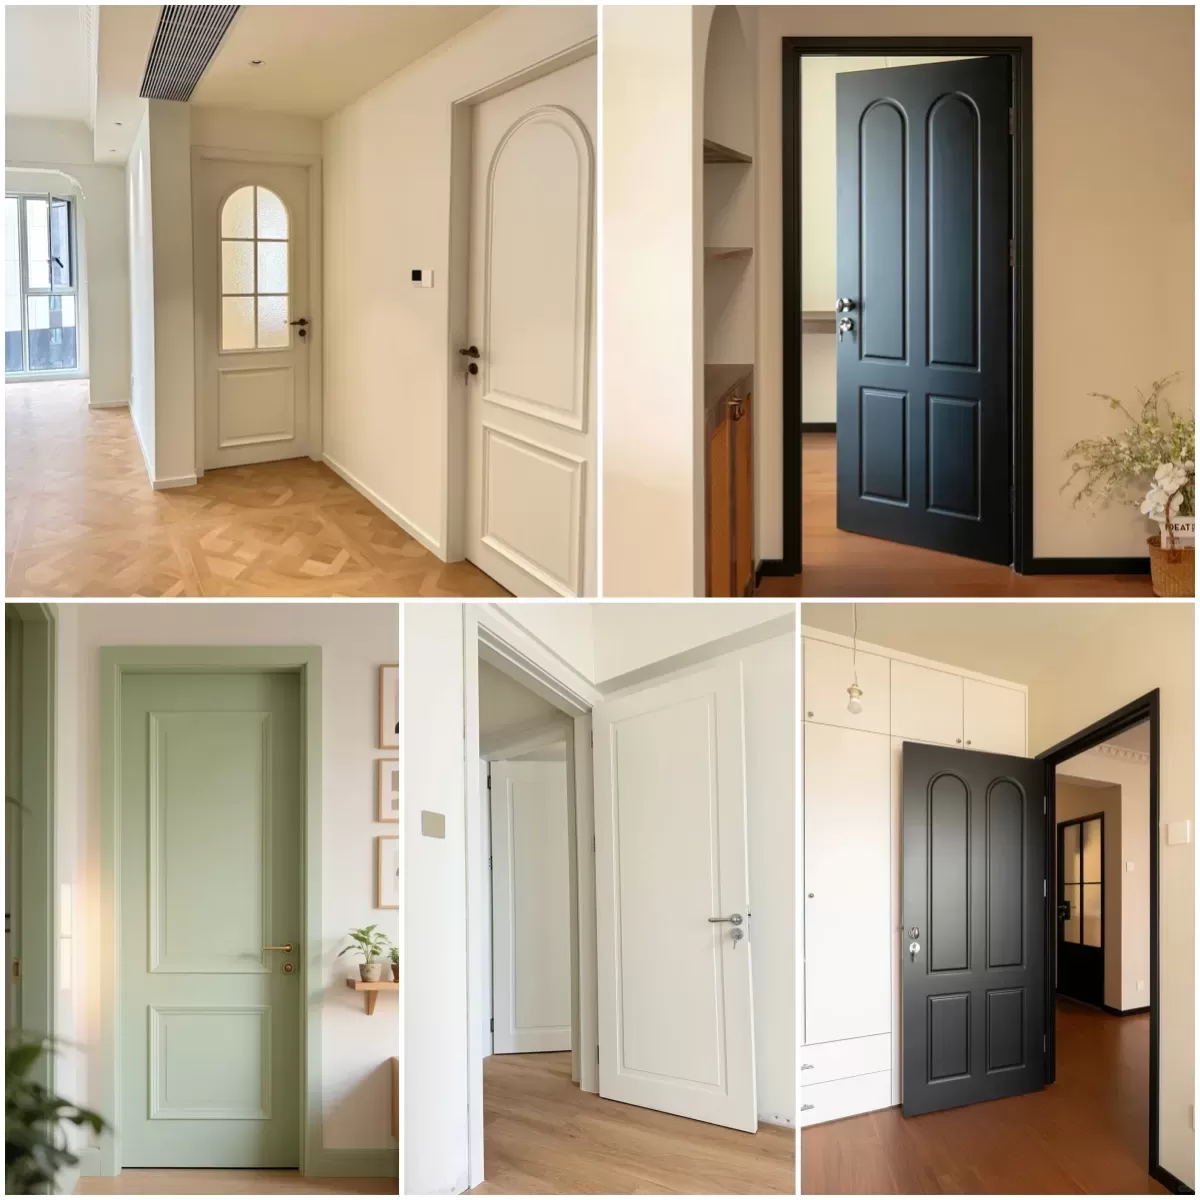
Architektonische Schreinerarbeiten in Gewerbeimmobilien, Mehrfamilienhausentwicklungen und gehobener Hotellerie erfordern eine präzise Balance zwischen struktureller Langlebigkeit und zurückhaltender Ästhetik. Unter den verschiedenen Schreinerarbeitsprofilen, die in zeitgenössischen Bauvorhaben spezifiziert werden, bleiben lackierte Shaker-Türen ein Branchenmaßstab. Die fünfteilige Rahmenfüllungskonfiguration bietet klare Sichtlinien, die sich in moderne, transitionale und klassische Designsprachen integrieren lassen. Tausende von Türblättern über mehrstufige Entwicklungsprojekte hinweg ohne Oberflächenfehler, durchschlagende Trägermaterialien oder Fugentrennungen zu liefern, erfordert tiefgehendes technisches Verständnis der Trägermaterialeigenschaften, der Beschichtungschemie und der Verbindungsmethoden.
Groß angelegte Innenausbauten koordinieren zunehmend vertikale Schreinerarbeiten mit horizontalen Oberflächen, um einen kohärenten ästhetischen Wert und eine vereinfachte Lieferkettenabwicklung sicherzustellen. Bei der Planung von Innenräumen stimmen Projektplaner die Spezifikationen der Schrankfronten häufig mit widerstandsfähigen Innenoberflächen etablierter Hersteller wie TAB Flooring ab. Das Erreichen architektonischer Harmonie erfordert eine kompromisslose Bewertung der Kernmaterialien, industrieller Oberflächenanwendungen und Fertigungstoleranzen über jede Charge lackierter Schrankfronten hinweg.
Trägermaterial-Engineering: Massivholz versus feuchtigkeitsbeständiges MDF
Das Fundament jeder lackierten Schrankfront bestimmt deren langfristige Widerstandsfähigkeit gegenüber Umweltschwankungen. Naturholz dehnt sich quer zur Maserung in Reaktion auf die umgebende relative Luftfeuchtigkeit aus und zieht sich zusammen. Bei massiven Holz-Shaker-Baugruppen belastet die Querfaserbewegung zwischen den horizontalen Querstreben und vertikalen Pfosten unweigerlich den über den strukturellen Übergängen aufgetragenen Lackfilm.
Massive Hartholz-Pfosten und -Querstreben – häufig aus hartem Ahorn, Gelbbirke oder europäischer Buche bezogen – weisen eine außergewöhnliche Schraubenhaltekraft und Zugfestigkeit auf. Harthölzer widerstehen Dellenbildung bei starker gewerblicher Nutzung, was sie für institutionelle Anwendungen geeignet macht. Naturholz weist lokale Dichteschwankungen, Markstrahlen und hygroskopische Tendenzen auf. Wenn die relative Luftfeuchtigkeit über die saisonalen Grundwerte hinaus schwankt, erzeugt die unterschiedliche Dimensionsveränderung zwischen Pfosten und Querstrebe feine Haarrisse im ausgehärteten Lackfilm an den Verbindungsstellen. Diese Risse bedeuten nicht zwangsläufig ein strukturelles Versagen, beeinträchtigen jedoch die optische Akzeptanz hochwertiger Oberflächen.
Hochdichtes, feuchtigkeitsbeständiges mitteldichtes Faserholz (MR-MDF) dient als alternatives Trägermaterial für lackierte Shaker-Türen mit hoher Spezifikation. Hergestellt mit synthetischen Harzen und veredelten Holzfasern, die unter intensivem thermischem Druck verdichtet werden (typischerweise über 750 bis 800 kg/m³), weist hochwertiges MR-MDF isotrope Eigenschaften auf. Da es keine natürliche Maserungsrichtung besitzt, dehnt es sich in allen Dimensionen gleichmäßig und in weitaus geringerem Maße aus als Massivholz. Das Fehlen natürlicher Hohlräume und Astlöcher sorgt für eine ultraglatte Oberfläche zum direkten Grundieren und eliminiert das bei offenporigen Holzarten übliche Aufquellen der Maserung.
Modernes Architektur-Formteilwerk setzt häufig eine Hybridspezifikation ein, um die Stärken beider Materialien zu nutzen. Diese Konstruktion verwendet kammergetrocknete, fehlerfreie Massivholz-Außenrahmen für strukturelle Steifigkeit und Scharnierschraubenverankerung, die eine Mittelfüllung aus technischem MR-MDF umschließen. Die Mittelfüllung schwimmt in einer inneren Nut und liegt auf elastomeren Tonnenabstandshaltern oder durchgehenden Silikon-Dehnungsprofilen auf. Dieses Hybriddesign ermöglicht es der Mittelfüllung, sich unter feuchten Bedingungen leicht auszudehnen, ohne hydraulischen Druck auf den umgebenden Rahmen auszuüben, wodurch Lackbrückenbildung und vorzeitige Mikrorissbildung reduziert werden.
Industrielle Beschichtungschemie und Anwendungsmethoden
Die optische Qualität und chemische Beständigkeit einer lackierten Schrankfront hängen vollständig vom industriellen Beschichtungssystem ab, das während der Fertigung aufgetragen wird. Vor-Ort-lackierte Installationen können die Schichtdickengleichmäßigkeit, staubfreie Aushärtungsumgebungen und Vernetzungsdichte, die für kommerzielle Langlebigkeit erforderlich sind, nicht liefern. Gewerbliche Hersteller nutzen automatisierte, klimatisierte Flachbahn-Lackieranlagen oder Druckspritzkabinen mit elektrostatischer Beschichtung.
Beschichtungssysteme: Umwandlungslack vs. Zweikomponenten-Polyurethan vs. UV-härtend
- Zweikomponenten-(2K)-Katalysiertes Polyurethan: Weithin als das erstklassige System für hochwertige europäische und nordamerikanische Projekte angesehen. Die chemische Reaktion zwischen hydroxylfunktionellen Acrylharzen und aliphatischen Polyisocyanat-Härtern ergibt ein außergewöhnlich dichtes Polymernetzwerk. Zweikomponenten-Polyurethanbeschichtungen zeigen hervorragende Elastizität und ermöglichen es dem Trockenfilm, Mikrobewegungen des Holzsubstrats aufzunehmen, ohne zu reißen. Sie bieten überlegenen Widerstand gegen Vergilbung durch UV-Strahlung, Haushaltschemikalien, Öle und dauerhafte Oberflächenabnutzung.
- Säurekatalysierter Umwandlungslack (CV): Ein Grundpfeiler des nordamerikanischen gewerblichen Formteilwerks. Umwandlungslacke härten durch Säurekatalyse aus und ergeben eine außergewöhnlich harte, schnell trocknende Oberfläche. Obwohl sie hochbeständig gegen Feuchtigkeit und Standardreinigungsmittel sind, sind ausgehärtete CV-Filme spröder als 2K-Polyurethane. Übermäßige Trockenfilmdicke (DFT über 4 bis 5 mils) führt bei verlängerten Temperaturwechselzyklen zu Spannungsrissen entlang der inneren Profile von Shaker-Paneelen.
- Wasserbasierte UV-gehärtete Acrylate: Entwickelt für Flachbahnfertigung mit hohem Durchsatz. Diese Beschichtungen basieren auf Photoinitiatoren, die bei Einwirkung präziser UV-Spektren sofort vernetzen. Wasserbasierte UV-Systeme emittieren minimale flüchtige organische Verbindungen (VOC) und entsprechen den LEED- und WELL-Gebäudestandards. Während Mittelfüllungen durch automatisierte Walzenbeschichter beschichtet werden können, erfordert die fünfteilige Geometrie lackierter Shaker-Türen mehrachsige robotergesteuerte Pendelsprühköpfe, um einen gleichmäßigen Auftrag innerhalb der inneren 90-Grad-Stufenabsätze sicherzustellen.
Oberflächenvorbereitung, Grundierungsauftrag und Schichtdickenmanagement
Um ein Finish in Automobilqualität auf Architektur-Formteilwerk zu erreichen, ist eine kalibrierte mechanische Vorbereitung erforderlich. Substrate durchlaufen Breitbandschleifmaschinen, die mit zunehmend feineren Siliziumkarbid-Schleifmitteln ausgestattet sind, und enden bei 220 bis 320 Körnung vor der Grundierungseinführung. Automatisierte Entgratungsmaschinen mit speziellen geriffelten Schleifstreifen reinigen die inneren Profilecken, an denen sich Schleifstaub natürlicherweise ansammelt.
Hochfeststoffhaltige Isolierungsgrundierungen versiegeln die rohen Kanten von bearbeitetem MDF und die Hirnholzfasern, wodurch eine selektive Absorption nachfolgender Lackschichten verhindert wird. Nach der Isolierung bauen zwei bis drei Schichten pigmentreicher Spachtelgrundierung die Gesamtbasis auf. Jede Grundierungsschicht wird automatisiert zwischenschliffen, um aufgestellte Fasern und Unebenheiten zu beseitigen. Die gesamte Trockenschichtdicke liegt in der Regel zwischen 100 und 150 Mikrometern, verteilt auf zwei Grundierungsschichten und zwei Decklackschichten. Diese spezifische Dicke bietet ausreichende Substanz, um dem Eindringen von Feuchtigkeit zu widerstehen, und vermeidet dabei die Sprödigkeit, die mit übermäßig aufgetragenen industriellen Beschichtungen verbunden ist.
Konstruktionsarchitektur und Kantengeometrie
Die strukturelle Lebensdauer von fünfteiligen Shaker-Fronten hängt von der Verbindungskonfiguration und der inneren Kantenfräsung ab. Während Standard-Shaker-Konfigurationen einen 90-Grad-Innenwinkel aufweisen, der zur flachen Fläche abfällt, konzentrieren scharfe Innengeometrien mechanische Spannungen und Beschichtungsspannungen.
Eine echte 90-Grad-Innenecke stellt eine Herausforderung für die Fließdynamik der Beschichtung dar. Die Oberflächenspannung zieht flüssige Farbe von scharfkantigen Außenkanten weg zu den flachen Flächen hin, wodurch die scharfe Kante einen suboptimalen Trockenschichtaufbau erhält. Gleichzeitig sammelt sich überschüssige Farbe in den scharfen Innenecken, trocknet langsam und bleibt anfällig für Lösungsmitteleinschlüsse. Fortschrittliche Produktionsprofile integrieren eine Mikrofase – typischerweise einen Kantenradius zwischen 0,5 mm und 1,5 mm (R0,5 bis R1,5) – sowohl an den inneren Rahmenecken als auch an den äußeren Paneelrändern. Diese subtile Entlastung ermöglicht es flüssigen Beschichtungen, alle Flächen gleichmäßig zu überziehen, und vermeidet dünne Beschichtung an Kanten sowie Lackansammlungen in Vertiefungen.
Bei der strukturellen Verbindungstechnik nutzen Hersteller zwei primäre Methoden für die Rahmenkonstruktion:
- Nut-und-Feder-Verbindung (Cope-and-Stick): Die Enden der horizontalen Querhölzer werden profiliert (gefräst), um der negativen Kontur der Innenkante der vertikalen Längshölzer (Sticking) zu entsprechen. Gesichert mit hochfeststoffhaltigen Polyvinylacetat-(PVAc-) oder polyurethanreaktiven (PUR-) Klebstoffen, bieten Cope-and-Stick-Verbindungen eine beträchtliche Verbindungsfläche und hohen Schubwiderstand.
- Zapfen-und-Dübel-Verbindung (oder Doppeldübel-Verbindung): Traditionelle Zapfenverbindungen oder präzise Mehrfachdübelsysteme bieten einen überlegenen Rotationswiderstand und Verbindungsstabilität. In stark frequentierten Gewerbeumgebungen verhindern gedübelte Rahmen ein Absinken des Querholzes über Jahre hinweg durch wiederholte Scharnierbewegungen und erhalten so die Ausrichtung über benachbarte Schranktüren hinweg.
- Einteilig gefrästes, monolithisches MDF: Obwohl technisch eine Simulation der klassischen fünfteiligen Konstruktion, werden einteilige Shaker-Türen aus einer einzigen Platte homogenem MR-MDF mithilfe spezieller CNC-Fräswerkzeuge präzisionsgefräst. Da es keine eigenständigen Querhölzer, Längshölzer oder physischen Nähte gibt, schließt dieses Design die Möglichkeit einer Verbindungstrennung oder sichtbarer Nahtlinien in der Beschichtung aus. Monolithisches Fräsen bietet extreme Zuverlässigkeit für großflächige Mehrfamilienprojekte, allerdings mit leicht abgerundeten Innenecken aufgrund der Werkzeugradien der Fräser.
Abstimmung bei gewerblichem Innenausbau: Schreinerarbeiten und elastische Bodenbeläge
Gewerbliche Innenraumumgebungen basieren auf der berechneten Abstimmung von vertikalen Schrankmöbeln und horizontalen Bodenbelägen. Planer müssen die Haltbarkeit, Wartungsanforderungen und Lebenszyklen von Schrankfronten mit den ausgewählten Bodenbelägen harmonisieren. Ein langlebiger Innenbereich für Mehrfamilienhäuser kombiniert feuchtigkeitsbeständige Schrankmöbel mit leistungsstarkem SPC (Stone Plastic Composite) oder gewerblichem LVT (Luxury Vinyl Tile).
Die Farbkonsistenz zwischen Schrankoberflächen und architektonischen Oberflächen erfordert eine strikte spektrophotometrische Überprüfung unter kalibrierten Lichtarten (wie D65 und F11). Bei der Auswahl lackierter Shaker-Türen in neutralen Farbtönen—wie warmen Weißtönen, tiefen Anthrazittönen oder architektonischen Grautönen—müssen der Lichtreflexionswert (LRV) und der Unterton mit den Nutzschichten und Holzmaserungsdekoren der umgebenden Bodensysteme übereinstimmen. Premiumanbieter wie TAB Flooring betonen den Wert einer ganzheitlichen Oberflächenabstimmung und stellen sicher, dass Bodennutzprofile und Schreinereiausführungen tägliche gewerbliche Reinigungsprotokolle ohne chemischen Abbau überstehen.
Sockelleisten, Sockelblenden und seitliche Schrankpaneele dienen als physische Übergänge zwischen Bodenbelägen und vertikalen Türen. Schrankstollen müssen präzise vertikale Abstände über der fertigen Bodenhöhe einhalten, um Feuchtigkeitsaufnahme während gewerblicher Nasswischverfahren zu verhindern. Die Einhaltung eines Abstands von 5 mm bis 10 mm zwischen der Unterseite der Türfront und dem fertigen Boden schützt die untere Kante des lackierten Profils vor Mopp-Einschlägen und mechanischem Abrieb.
Beschaffungsspezifikationen und werksinterne Qualitätskontrolle
Die Beschaffung von Schreinereierzeugnissen für großvolumige Wohn- oder Gewerbeentwicklungen erfordert detaillierte architektonische Spezifikationen, die über einfache visuelle Beschreibungen hinausgehen. Beschaffungsdokumente müssen quantitative Leistungsbenchmarks definieren, um die Lieferkonsistenz über lange Fertigungsphasen hinweg sicherzustellen.
B2B-Spezifikationen sollten Testparameter basierend auf internationalen Testkriterien explizit darlegen:
- Gitterschnitt-Haftung: Bewertet nach ASTM D3359 Methode B oder ISO 2409. Die ausgehärtete Beschichtung muss eine Bewertung von 4B bis 5B erreichen und damit bestätigen, dass die Beschichtung sicher am Holz- oder MDF-Substrat haftet, ohne entlang der Gitterschnitte abzublättern.
- Chemikalien- und Fleckenbeständigkeit: Konform mit den Normen ANSI/KCMA A161.1 oder SEFA 8. Die lackierte Oberfläche muss längeren direkten Kontakt mit Essig, Haushaltsbleiche, Kaffee, Pflanzenölen und gängigen Haushaltsreinigern ohne Verfärbung, Blasenbildung oder Weichwerden der Schutzlackschicht überstehen.
- Kratz- und Schlaghärte: Gemessen durch Bleistifthärteprüfung (Mindestanforderung von 2H bis 3H) und Kugelschlag-Eindrucktests, die Risse um lokalisierte Verformungszonen überwachen.
- Farbkonsistenz-Toleranzen: Formuliert unter Verwendung des CIE L*a*b*-Farbraums. Die Farbabweichung von Chargen zu Chargen muss innerhalb eines Delta-E (ΔE)-Werts von weniger als 0,8 liegen, um sicherzustellen, dass Schrankkomponenten, die in separaten Fertigungszyklen hergestellt wurden, nebeneinander installiert werden können, ohne sichtbare chromatische Abweichungen aufzuweisen.
Werksaudits müssen die Klimakontrollen in den Lagerbereichen für Rohmaterial überprüfen. Holz- und MDF-Kernmaterial müssen vor der Zuschneidung einen Gleichgewichtsfeuchtegehalt von 6 % bis 8 % erreichen. Die Verarbeitung von Rohmaterialien mit erhöhtem Feuchtegehalt führt nach der Werksverpackung zu Feuchtigkeitsabgabe, was lokalisierte Paneelschrumpfung, Fugenverschiebung und strukturelle Verformung vor der Ankunft auf der Baustelle auslöst.
Häufig gestellte Fragen (FAQ)
Was ist das optimale Substrat für lackierte Shaker-Türen in feuchten gewerblichen Umgebungen?
Hochdichtes, feuchtigkeitsbeständiges MDF (MR-MDF) ist das bevorzugte Substrat für feuchte Umgebungen. Im Gegensatz zu Massivholz, das ein ausgeprägtes richtungsabhängiges Quellverhalten aufweist, besitzt MR-MDF eine isotrope Struktur, die gleichmäßig auf Schwankungen der Umgebungsfeuchtigkeit reagiert. Dies verhindert die Bildung von Haarrissen an den Fugennähten und bewahrt die Kontinuität der ausgehärteten Lackoberfläche.
Wie schneiden 2K-Polyurethan-Lacke im Vergleich zu wasserbasierten Farben auf gewerblichen Schranktüren ab?
Zweikomponenten-(2K)-Polyurethanbeschichtungen vernetzen chemisch und bilden eine äußerst widerstandsfähige, porenfreie Oberfläche, die sich durch hohe Kratzfestigkeit, Chemikalienbeständigkeit und Flexibilität auszeichnet. Standardmäßige wasserbasierte Architekturfarben härten durch physikalische Koaleszenz aus, wodurch sie im Laufe der Zeit anfälliger für Feuchtigkeitsaufnahme, Abnutzung durch Abrieb und Verfärbungen sind.
Warum werden Mikro-Fasen an den Innenkanten von Shaker-Profilen vorgesehen?
Scharfe, rechtwinklige Innenkanten ziehen flüssige Beschichtungen durch Oberflächenspannung von der Ecke weg, was zu einer dünnen Filmabdeckung führt, die vorzeitig durchscheuert. Gleichzeitig kann sich überschüssiger Lack in tiefen, rechtwinkligen Ecken ansammeln, was zu Lösungsmitteleinschlüssen und langfristiger Rissbildung der Oberfläche führt. Eine Mikro-Fase (R0,5 bis R1,5) sorgt für eine gleichmäßige Beschichtungsverteilung über alle Kanten und Vertiefungen.
Können einteilige, gefräste MDF-Shaker-Türen mit der Qualität traditioneller fünfteiliger Konstruktionen mithalten?
Hochpräzise, einteilige gefräste MDF-Shaker-Paneele eliminieren Schwachstellen an Fugen, da keine Nähte vorhanden sind, die sich im Laufe der Zeit verschieben oder sich durch den Lackfilm durchzeichnen könnten. Während traditionelle fünfteilige Konstruktionen scharfe Innenecken bieten, die in der klassischen Schreinerei geschätzt werden, bieten monolithische gefräste Türen eine höhere strukturelle Zuverlässigkeit und Maßstabilität in stark genutzten gewerblichen und Mehrfamilienumgebungen.
Wie sollten Schrankabstände im Verhältnis zum fertigen gewerblichen Fußboden detailliert werden?
Die Konstruktionsdetails für Schränke sollten einen Mindestabstand von 5 mm bis 10 mm zwischen der Unterkante der Schranktüren und dem fertigen Bodenbelag vorsehen. Dieser Abstand schützt die unteren lackierten Kanten vor mechanischen Einwirkungen durch Bodenreinigungsgeräte und verhindert einen längeren Kontakt mit stehender Feuchtigkeit, wodurch die Leistungsfähigkeit neben langlebigen Oberflächen wie denen von TAB Flooring gewährleistet wird.
Spezifikationsberatung und gewerbliche Anfragen
Die Entwicklung robuster, optisch hochwertiger Holzbauteilpakete erfordert eine koordinierte Planung über Substrate, Industrielacke und Installationsparameter auf der Baustelle hinweg. Der Projekterfolg hängt von einer umfassenden Dokumentation, präzisen Einreichungsprüfungen und einer konsistenten Fertigungsausführung ab. Kontaktieren Sie unser technisches Beratungsteam, um Projektzeichnungen einzureichen, individuelle Musterblöcke anzufordern oder detaillierte Materialspezifikationsblätter für Ihre anstehenden Mehrfamilien- oder Gewerbeausbauprojekte zu erhalten.