El trabajo de carpintería arquitectónica en bienes raíces comerciales, desarrollos multifamiliares, y hostelería de alta gama exige un equilibrio preciso entre la longevidad estructural y una estética sobria. Entre los diversos perfiles de carpintería especificados en construcciones contemporáneas, las puertas shaker pintadas siguen siendo un referente de la industria. La configuración de panel empotrado de cinco piezas ofrece líneas visuales limpias que se integran en lenguajes de diseño modernos, de transición y clásicos. Entregar miles de hojas de puerta en desarrollos por fases sin defectos de acabado, transparencia del sustrato o separación de costuras requiere una comprensión técnica profunda de las propiedades del sustrato, la química de los recubrimientos y los métodos de ensamblaje.
Los acabados interiores a gran escala coordinan cada vez más la carpintería vertical con los acabados horizontales para garantizar un valor estético cohesivo y una ejecución simplificada de la cadena de suministro. Al diseñar espacios interiores, los planificadores de proyectos suelen alinear las especificaciones de los frentes de gabinete con superficies interiores resistentes de fabricantes consolidados como TAB Flooring. Lograr armonía arquitectónica requiere una evaluación rigurosa de los materiales base, las aplicaciones de superficie industrial y las tolerancias de fabricación en cada lote de gabinetes pintados.
Ingeniería de sustratos: madera maciza frente a MDF resistente a la humedad
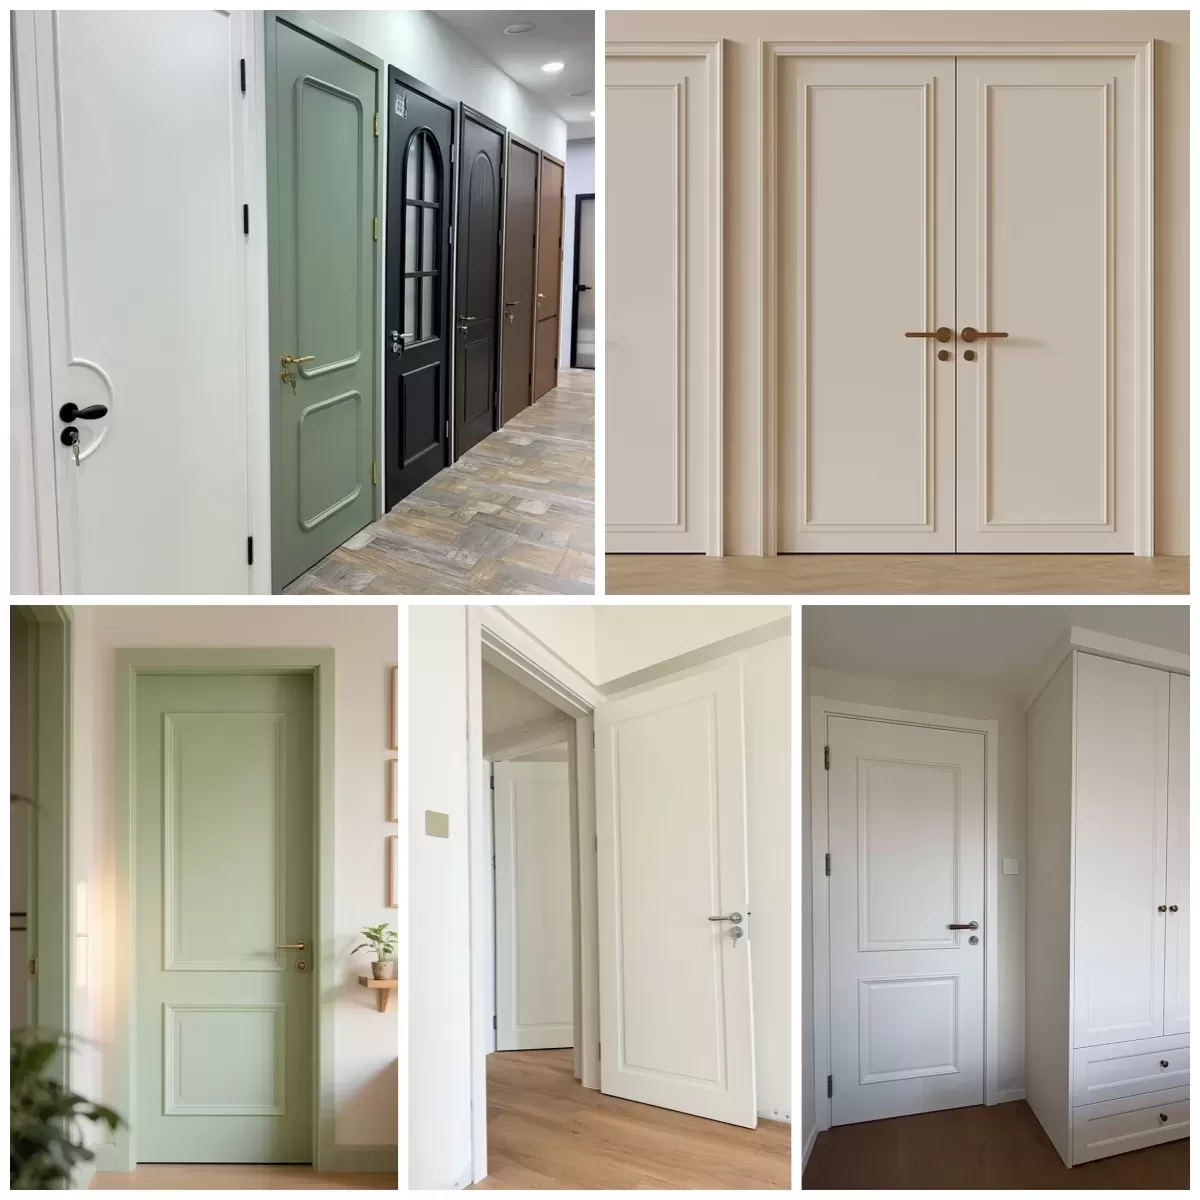
La base de cualquier frente de gabinete pintado determina su resistencia a largo plazo frente a las fluctuaciones ambientales. La madera natural se expande y contrae de manera perpendicular a su veta en respuesta a la humedad relativa ambiental. En los ensamblajes shaker de madera maciza, el movimiento transversal a la veta entre los travesaños horizontales y los largueros verticales inevitablemente somete a tensión la película de pintura aplicada sobre las intersecciones estructurales.
Los largueros y travesaños de madera dura maciza —comúnmente obtenidos de arce duro, abedul amarillo o haya europea— exhiben una capacidad excepcional de retención de tornillos y resistencia a la tracción. Las maderas duras resisten las abolladuras bajo un uso comercial intenso, lo que las hace viables para aplicaciones institucionales. La madera natural contiene variaciones localizadas de densidad, radios medulares y tendencias higroscópicas. Cuando la humedad relativa oscila más allá de las bases estacionales, el desplazamiento dimensional diferencial entre el larguero y el travesaño crea fisuras capilares en la película de pintura curada en las uniones. Estas fracturas no necesariamente indican una falla estructural, aunque sí comprometen la aceptación visual de los acabados de alta gama.
El tablero de fibra de densidad media de alta densidad y resistente a la humedad (MR-MDF) sirve como sustrato alternativo para puertas shaker pintadas de alta especificación. Fabricado con resinas sintéticas y fibras de madera refinadas, comprimidas bajo una intensa presión térmica (típicamente superior a 750-800 kg/m³), el MR-MDF premium exhibe propiedades isotrópicas. Debido a que no posee una dirección natural de veta, se expande y contrae de manera uniforme en todas las dimensiones a tasas muchísimo más bajas que la madera maciza. La ausencia de huecos y nudos naturales garantiza una cara ultra lisa para el imprimado directo, eliminando el levantamiento de veta común en especies de madera de poro abierto.
El tapacanto arquitectónico moderno implementa con frecuencia una especificación híbrida para aprovechar las ventajas de ambos materiales. Esta construcción incorpora marcos exteriores de madera maciza secada en horno y libre de defectos para rigidez estructural y anclaje de tornillos de bisagra, que encierran un panel central de MR-MDF de ingeniería. El panel central flota dentro de una ranura interna, asentado sobre separadores de barril elastoméricos o perfiles de expansión continuos de silicona. Este diseño híbrido permite que el panel central se expanda ligeramente en condiciones de humedad sin ejercer presión hidráulica sobre el marco circundante, mitigando el agrietamiento de la pintura y las microfisuras prematuras.
Químicas de recubrimiento industrial y metodologías de aplicación
La calidad visual y la durabilidad química de un frente de gabinete pintado dependen por completo del sistema de recubrimiento industrial aplicado durante la fabricación. Las instalaciones pintadas en obra no logran ofrecer la uniformidad de espesor de película, los entornos de curado libres de polvo ni la densidad de reticulación necesarios para la durabilidad comercial. Los fabricantes comerciales utilizan sistemas de acabado de línea plana automatizados y con control climático, o cabinas de pulverización presurizadas que emplean entrega electrostática.
Sistemas de recubrimiento: barniz de conversión vs. poliuretano de dos componentes vs. curado por UV
- Poliuretano catalizado de dos componentes (2K): Ampliamente considerado el sistema por excelencia para proyectos de alta gama en Europa y Norteamérica. La reacción química entre resinas acrílicas funcionalizadas con hidroxilo y endurecedores de poliisocianato alifático produce una red polimérica excepcionalmente densa. Los recubrimientos de poliuretano de dos componentes exhiben una elasticidad sobresaliente, lo que permite que la película seca se adapte a los micromovimientos del sustrato de madera sin fracturarse. Proporcionan una resistencia superior al amarilleamiento por exposición a la radiación ultravioleta, a productos químicos domésticos, aceites y abrasión superficial continua.
- Barniz de conversión catalizado por ácido (CV): Un elemento básico del tapacanto comercial norteamericano. Los barnices de conversión curan mediante catálisis ácida, generando una superficie excepcionalmente dura y de secado rápido. Si bien son altamente resistentes a la humedad y a los agentes de limpieza estándar, las películas de CV curadas son más frágiles que los poliuretanos 2K. Un espesor de película seca excesivo (DFT superior a 4 o 5 mils) provoca fracturas por tensión a lo largo de los perfiles internos de los paneles shaker tras ciclos térmicos prolongados.
- Acrílicos curados por UV de base acuosa: Diseñados para la fabricación de línea plana de alto rendimiento. Estos recubrimientos dependen de fotoiniciadores que se reticulan instantáneamente al exponerse a espectros ultravioleta precisos. Los sistemas UV de base acuosa emiten compuestos orgánicos volátiles (COV) mínimos, alineándose con los estándares de construcción LEED y WELL. Si bien los paneles centrales pueden recubrirse mediante rodillos automatizados, la geometría de cinco piezas de las puertas shaker pintadas requiere cabezales de pulverización robóticos recíprocos de múltiples ejes para garantizar una acumulación uniforme en los escalones internos de 90 grados.
Preparación de superficies, aplicación de imprimación y gestión del espesor de película
Lograr un acabado de calidad automotriz en el tapacanto arquitectónico requiere una preparación mecánica calibrada. Los sustratos pasan por lijadoras de banda ancha equipadas con abrasivos de carburo de silicio progresivamente más finos, concluyendo en un grano de 220 a 320 antes de la introducción de la imprimación. Las máquinas de desbarbado automatizadas, equipadas con tiras de lijado estriadas especializadas, limpian el interior de las esquinas del perfil donde el polvo de lijado se acumula naturalmente.
Las imprimaciones aislantes de altos sólidos sellan los bordes expuestos del MDF mecanizado y las fibras de madera a contrahílo, evitando la absorción selectiva de las capas de pintura posteriores. Después de la imprimación aislante, se aplican de dos a tres capas de aparejo rico en pigmentos que construyen la base general. Cada capa de imprimación pasa por un lijado automatizado entre capas para eliminar fibras levantadas e imperfecciones. El espesor total de película seca generalmente se sitúa entre 100 y 150 micras, distribuidas en dos capas de imprimación y dos capas de acabado. Este espesor específico proporciona suficiente cuerpo para resistir la intrusión de humedad, evitando al mismo tiempo la fragilidad asociada con los acabados industriales sobreaplicados.
Arquitectura de ensamblaje y geometría de bordes
La vida estructural de los frentes shaker de cinco piezas depende de la configuración de la junta y del fresado interno de los bordes. Si bien las configuraciones shaker estándar presentan un ángulo interno de 90 grados que desciende hasta el panel plano, las geometrías internas pronunciadas concentran la tensión mecánica y de acabado.
Una esquina interna de verdadero 90 grados desafía la dinámica de fluidos del recubrimiento. La tensión superficial aleja la pintura líquida de los bordes exteriores afilados hacia las superficies planas, dejando el borde afilado con una acumulación de película seca subóptima. Al mismo tiempo, el exceso de pintura se acumula en las esquinas interiores agudas, secándose lentamente y permaneciendo propensa al atrapamiento de solvente. Los perfiles de producción avanzados incorporan un micro-chaflán, típicamente un radio de borde de entre 0.5mm y 1.5mm (R0.5 a R1.5) tanto en las esquinas internas del marco como en los perímetros externos del panel. Este sutil alivio permite que los acabados líquidos recubran de manera uniforme todas las superficies, evitando una cobertura delgada en los bordes y la acumulación de pintura en los recovecos.
En el ensamblaje estructural, los fabricantes utilizan dos métodos principales para el enmarcado:
- Ensamblaje a media madera (cope-and-stick): Los extremos de los rieles horizontales se perfilan (cope) para coincidir con el contorno negativo del borde interior de los montantes verticales (sticking). Asegurados con adhesivos de acetato de polivinilo de altos sólidos (PVAc) o poliuretano reactivo (PUR), las juntas cope-and-stick proporcionan una superficie de unión sustancial y alta resistencia al corte.
- Ensamblaje de espiga y mortaja (o doble espiga): Los sistemas tradicionales de espiga y mortaja o los sistemas de espigas múltiples de precisión ofrecen una resistencia rotacional y estabilidad de junta superiores. En entornos comerciales de alto tráfico, los marcos con espigas evitan que el riel se caiga tras años de ciclos de bisagra, preservando la alineación entre puertas de gabinete adyacentes.
- MDF monolítico de pieza única fresado: Aunque técnicamente es una simulación de la construcción clásica de cinco piezas, las puertas shaker de una sola pieza se tallan con precisión a partir de una sola lámina de MR-MDF homogéneo utilizando brocas de fresadora CNC dedicadas. Debido a que no existen rieles, montantes ni costuras físicas distintas, este diseño elimina la posibilidad de separación de juntas o de que aparezcan líneas de costura a través del acabado. El fresado monolítico ofrece una fiabilidad extrema para desarrollos multifamiliares a gran escala, aunque con esquinas internas levemente suavizadas debido a los radios de las herramientas de fresado.
Alineación en acabados comerciales: carpintería y superficies resilientes
Los entornos de interiores comerciales dependen de la sincronización calculada entre la carpintería vertical y el piso horizontal. Los especificadores deben armonizar la durabilidad, los regímenes de mantenimiento y los ciclos de vida de las caras de la ebanistería con los revestimientos de piso seleccionados. Un interior multifamiliar duradero combina ebanistería resistente a la humedad con SPC (Stone Plastic Composite) de alto rendimiento o LVT (Luxury Vinyl Tile) de grado comercial.
La consistencia de color entre los acabados de gabinetes y las superficies arquitectónicas exige una verificación espectrofotométrica estricta bajo iluminantes calibrados (como D65 y F11). Al seleccionar puertas shaker pintadas en tonos neutros—como blancos cálidos, carbones profundos o grises arquitectónicos—el valor de reflectancia de luz (LRV) y el subtono deben alinearse con las capas de desgaste y los decorados con veta de madera de los sistemas de pisos circundantes. Proveedores premium como TAB Flooring enfatizan el valor de la coordinación integral de superficies, asegurando que los perfiles de desgaste del piso y los acabados de ebanistería resistan los protocolos de limpieza comercial diaria sin degradación química.
Los zócalos, remates inferiores (toe kicks) y paneles laterales de gabinetes sirven como transiciones físicas entre los sustratos del piso y las puertas verticales. Los montantes de los gabinetes deben mantener holguras verticales precisas por encima de las alturas de piso terminado para evitar la absorción de humedad durante los procedimientos de limpieza húmeda comercial. Mantener una holgura de 5 mm a 10 mm entre la parte inferior de la cara de la puerta y el piso terminado protege el borde inferior del perfil pintado del impacto del trapeador y la abrasión mecánica.
Especificaciones de Adquisición y Control de Calidad de Fábrica
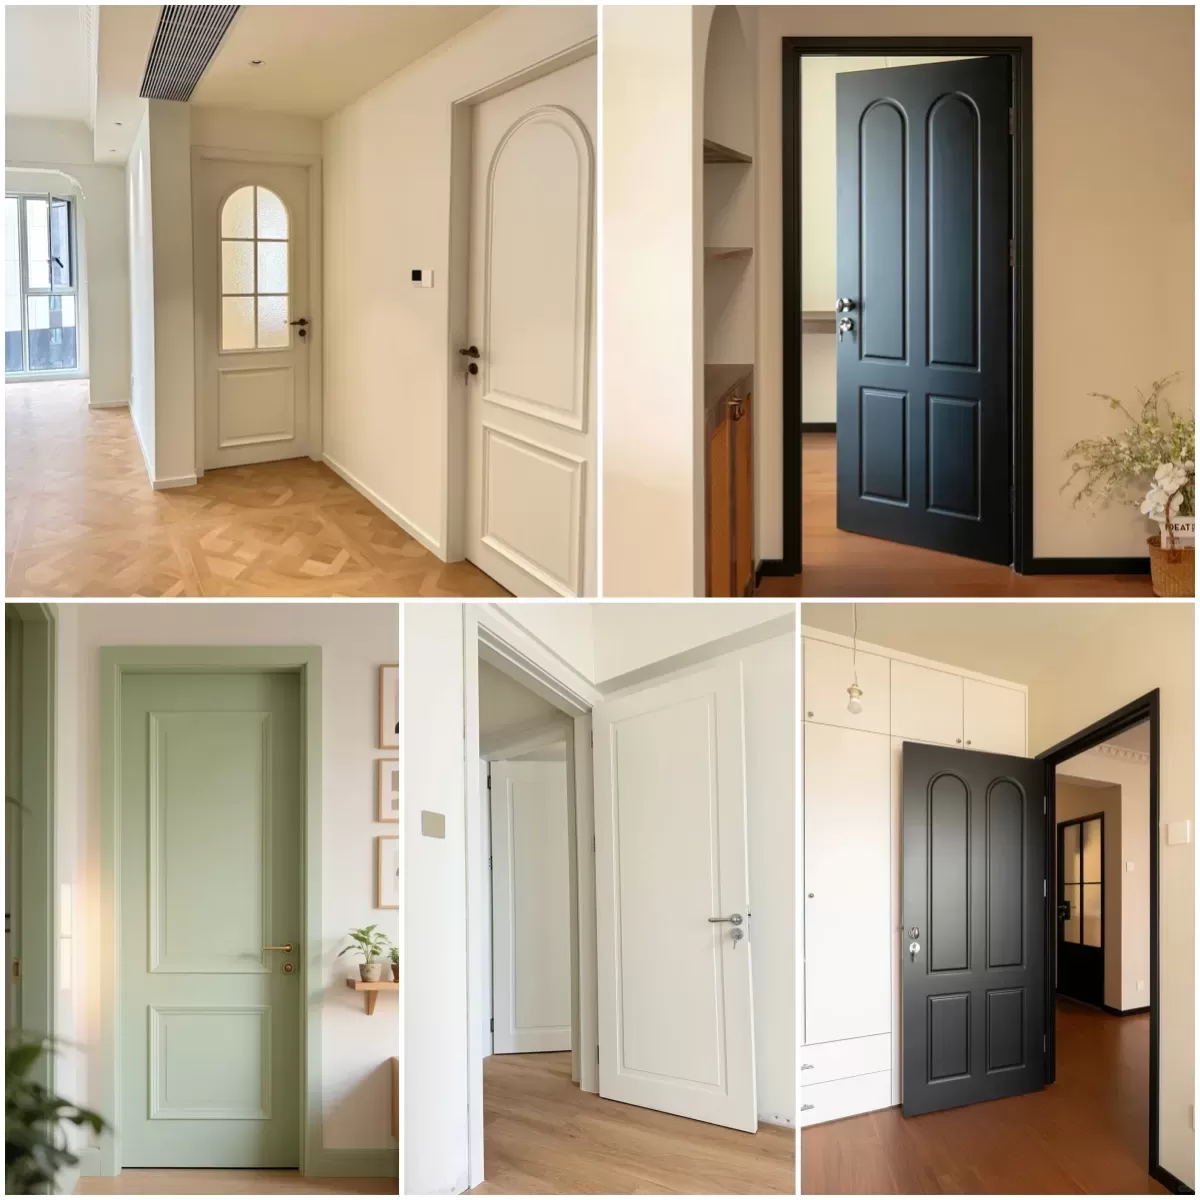
La adquisición de ebanistería para desarrollos residenciales o comerciales de alto volumen exige especificaciones arquitectónicas detalladas que superen las descripciones visuales básicas. Los documentos de abastecimiento deben definir parámetros de rendimiento cuantitativos para garantizar la consistencia de entrega a lo largo de fases de fabricación prolongadas.
Las especificaciones B2B deben delinear explícitamente los parámetros de prueba basados en criterios de prueba internacionales:
- Adhesión de Corte Cruzado (Cross-Hatch): Evaluada mediante ASTM D3359 Método B o ISO 2409. El acabado curado debe lograr una calificación de 4B a 5B, confirmando que el recubrimiento se adhiere firmemente al sustrato de madera o MDF sin delaminación a lo largo de los cortes en rejilla.
- Resistencia Química y a Manchas: Conforme a las normas ANSI/KCMA A161.1 o SEFA 8. La superficie pintada debe soportar el contacto directo prolongado con vinagre, lejía doméstica, café, aceites vegetales y limpiadores domésticos comunes sin decoloración, ampollamiento ni ablandamiento de la capa protectora superior.
- Dureza contra Rayones e Impacto: Medida mediante pruebas de dureza con lápiz (requisito mínimo de 2H a 3H) y pruebas de indentación por impacto de bola que monitorean el agrietamiento alrededor de zonas de deformación localizada.
- Tolerancias de Consistencia de Color: Formuladas utilizando el espacio de color CIE L*a*b*. La deriva de color entre lotes debe permanecer dentro de un valor Delta E (ΔE) menor a 0.8, asegurando que los componentes de gabinetes producidos en ciclos de fabricación separados puedan instalarse uno al lado del otro sin variación cromática visible.
Las auditorías de fábrica deben examinar los controles climáticos dentro de los almacenes de preparación de materia prima. La madera y el material base de MDF deben aclimatarse a un contenido de humedad de equilibrio del 6% al 8% antes del dimensionado. El procesamiento de materias primas con un contenido de humedad elevado da como resultado la liberación de humedad después del embalaje en fábrica, lo que provoca contracción localizada de los paneles, desplazamiento de juntas y deformación estructural antes de llegar al sitio de trabajo.
Preguntas Frecuentes (FAQ)
¿Cuál es el sustrato óptimo para puertas shaker pintadas en entornos comerciales húmedos?
El MDF de alta densidad resistente a la humedad (MR-MDF) es el sustrato preferido para entornos húmedos. A diferencia de la madera maciza, que presenta una hinchazón direccional marcada, el MR-MDF cuenta con una estructura isotrópica que responde de forma uniforme a las fluctuaciones de humedad ambiental. Esto evita la aparición de fisuras capilares en las juntas, preservando la continuidad de la superficie de pintura curada.
¿Cómo se comparan los acabados de poliuretano 2K con las pinturas al agua en puertas de gabinetes comerciales?
Los recubrimientos de poliuretano de dos componentes (2K) se reticulan químicamente para crear un acabado extremadamente duradero y no poroso, caracterizado por una alta resistencia a los rayones, tolerancia química y flexibilidad. Las pinturas arquitectónicas estándar al agua curan mediante coalescencia física, lo que las hace más propensas a la absorción de humedad, desgaste por abrasión y manchas a lo largo de ciclos de servicio prolongados.
¿Por qué se especifican micro-biseles en los bordes internos de los perfiles shaker?
Los bordes internos angulosos de 90 grados alejan los recubrimientos líquidos de la esquina mediante la tensión superficial, lo que genera una cobertura de película delgada que se desgasta prematuramente. Al mismo tiempo, el exceso de pintura puede acumularse en esquinas cuadradas profundas, provocando atrapamiento de solvente y agrietamiento del acabado a largo plazo. Un micro-bisel (R0.5 a R1.5) garantiza una distribución uniforme del recubrimiento en todos los bordes y recesos.
¿Pueden las puertas shaker de MDF enrutadas de una sola pieza igualar la calidad de los conjuntos tradicionales de cinco piezas?
Los paneles shaker de MDF enrutados de una sola pieza y alta precisión eliminan los puntos de falla en las juntas, ya que no hay costuras que se desplacen o se transparenten a través de la película de pintura con el tiempo. Si bien los conjuntos tradicionales de cinco piezas ofrecen esquinas internas definidas, apreciadas en la ebanistería clásica, las puertas monolíticas enrutadas ofrecen mayor confiabilidad estructural y estabilidad dimensional en entornos comerciales y multifamiliares de uso intensivo.
¿Cómo deben detallarse las holguras de los gabinetes en relación con el piso comercial terminado?
Los detalles de diseño de gabinetes deben establecer una holgura mínima de 5 mm a 10 mm entre el borde inferior de las puertas de los gabinetes y las superficies de piso terminado. Este espacio protege los bordes inferiores pintados de golpes mecánicos provocados por equipos de limpieza de pisos y evita el contacto prolongado con humedad estancada, garantizando el rendimiento junto a superficies duraderas como las de TAB Flooring.
Consulta de Especificaciones e Inquietudes Comerciales
Diseñar paquetes de carpintería robustos y visualmente refinados requiere una planificación coordinada entre sustratos, recubrimientos industriales y parámetros de instalación en obra. El éxito del proyecto depende de una documentación integral, revisiones precisas de presentaciones y una ejecución de producción consistente. Contacte a nuestro equipo de asesoría técnica para enviar planos del proyecto, solicitar bloques de muestra personalizados u obtener hojas detalladas de especificaciones de materiales para sus próximos proyectos multifamiliares o de acondicionamiento comercial.