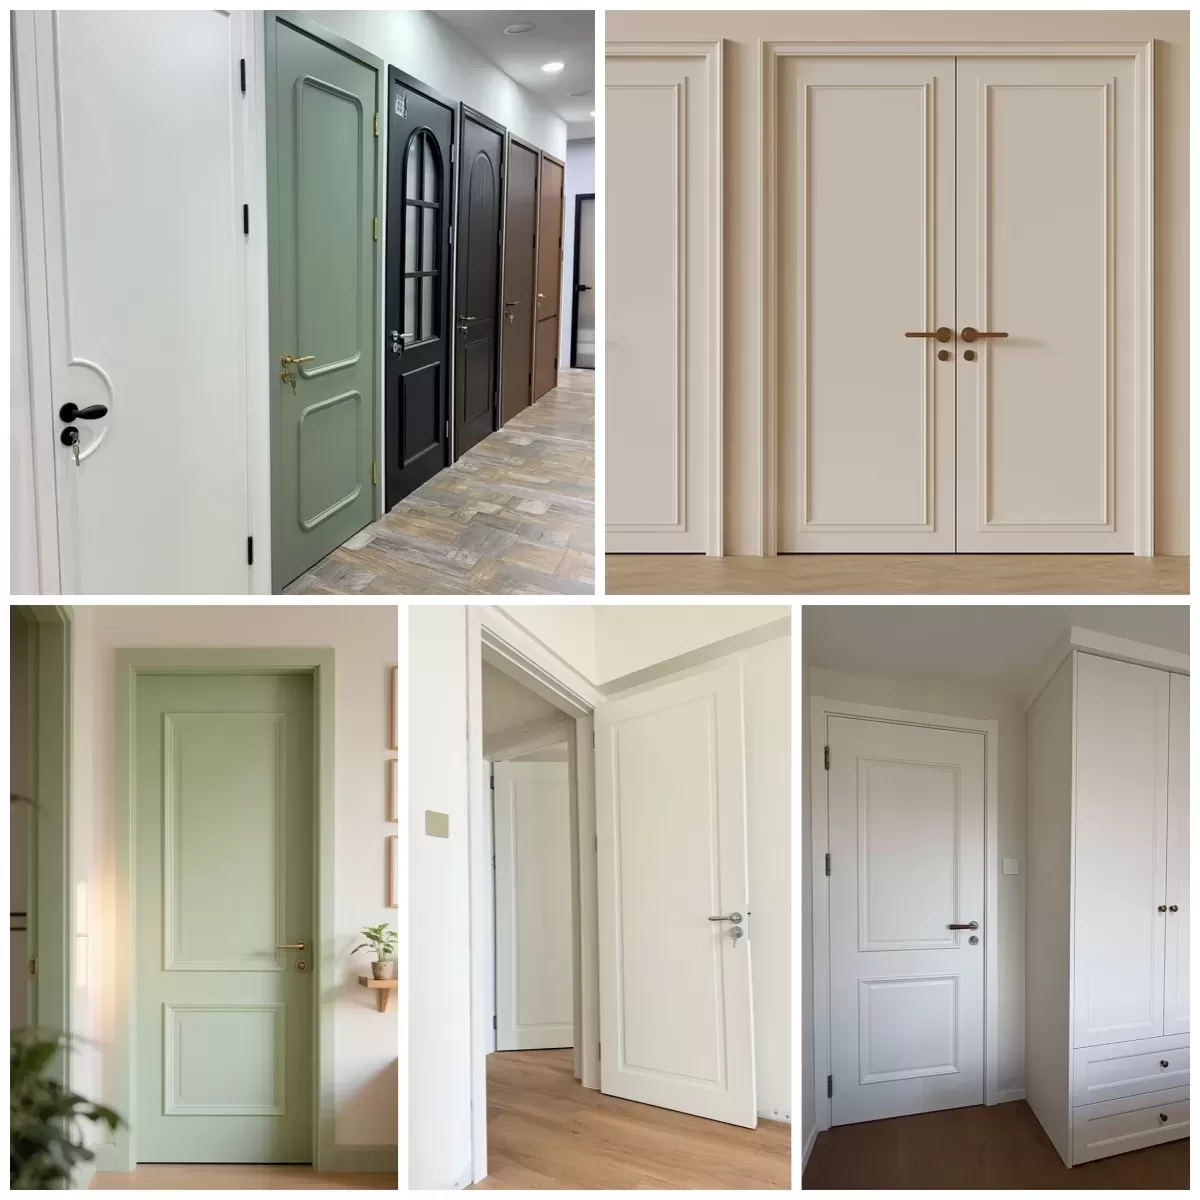
Les boiseries architecturales dans l'immobilier commercial, les développements multifamiliaux et l'hôtellerie haut de gamme exigent un équilibre précis entre la longévité structurelle et une esthétique discrète. Parmi les divers profils de boiseries spécifiés dans les constructions contemporaines, les portes shaker peintes demeurent une référence du secteur. La configuration à panneau en retrait cinq pièces offre des lignes épurées qui s'intègrent aux langages de design moderne, transitionnel et classique. Livrer des milliers de vantaux de porte à travers des développements en phases sans défauts de finition, sans télégraphie du substrat ni séparation des joints exige une compréhension technique approfondie des propriétés du substrat, de la chimie des revêtements et des méthodes d'assemblage.
Les aménagements intérieurs à grande échelle coordonnent de plus en plus la boiserie verticale avec les finitions horizontales afin d'assurer une valeur esthétique cohérente et une exécution simplifiée de la chaîne d'approvisionnement. Lors de la conception des espaces intérieurs, les planificateurs de projet alignent souvent les spécifications des façades de meubles avec des surfaces intérieures résilientes provenant de fabricants établis tels que TAB Flooring. Atteindre l'harmonie architecturale exige une évaluation rigoureuse des matériaux de base, des applications de surface industrielles et des tolérances de fabrication à travers chaque lot de boiserie peinte.
Ingénierie du substrat : bois massif versus MDF résistant à l'humidité
La base de toute façade de meuble peinte déterminera sa résistance à long terme aux fluctuations environnementales. Le bois naturel se dilate et se contracte perpendiculairement à son fil en réponse à l'humidité relative ambiante. Dans les assemblages shaker en bois massif, le mouvement transversal au fil entre les traverses horizontales et les montants verticaux sollicite inévitablement le film de peinture appliqué sur les intersections structurelles.
Les montants et traverses en bois dur massif—couramment issus de l'érable dur, du bouleau jaune ou du hêtre européen—présentent une capacité exceptionnelle de retenue des vis et une résistance à la traction. Les bois durs résistent aux chocs lors d'un usage commercial intensif, ce qui les rend viables pour les applications institutionnelles. Le bois naturel contient des variations localisées de densité, des rayons médullaires et des tendances hygroscopiques. Lorsque l'humidité relative varie au-delà des valeurs saisonnières de référence, le déplacement dimensionnel différentiel entre le montant et la traverse crée des fissures capillaires dans le film de peinture durci au niveau des joints. Ces fractures ne signifient pas nécessairement une défaillance structurelle, mais elles compromettent l'acceptation visuelle des finitions haut de gamme.
Le panneau de fibres de moyenne densité résistant à l'humidité et à haute densité (MR-MDF) constitue un substrat alternatif pour les portes shaker peintes à haute spécification. Conçu avec des résines synthétiques et des fibres de bois raffinées comprimées sous une pression thermique intense (dépassant généralement 750 à 800 kg/m³), le MR-MDF premium présente des propriétés isotropes. Comme il ne possède aucune direction de fil naturelle, il se dilate et se contracte uniformément dans toutes les dimensions à des taux bien inférieurs à ceux du bois massif. L'absence de vides naturels et de nœuds assure une surface ultra-lisse prête à l'application directe d'apprêt, éliminant le soulèvement du grain courant chez les essences de bois à pores ouverts.
Le mobilier architectural moderne met fréquemment en œuvre une spécification hybride afin de tirer parti des atouts des deux matériaux. Cette construction intègre des cadres extérieurs en bois massif séché au four, exempts de défauts, pour la rigidité structurelle et l'ancrage des vis de charnière, enfermant un panneau central en MDF MR (résistant à l'humidité) technique. Le panneau central flotte à l'intérieur d'une rainure interne, reposant sur des entretoises à barillet élastomères ou des profilés d'expansion continus en silicone. Cette conception hybride permet au panneau central de se dilater légèrement en conditions humides sans exercer de pression hydraulique sur le cadre environnant, limitant ainsi le pontage de peinture et la micro-fissuration prématurée.
Chimies de revêtement industriel et méthodologies d'application
La qualité visuelle et la durabilité chimique d'une façade de meuble peinte dépendent entièrement du système de revêtement industriel appliqué lors de la fabrication. Les installations peintes sur site ne permettent pas d'obtenir l'uniformité d'épaisseur de film, les environnements de durcissement exempts de poussière et la densité de réticulation nécessaires à une longévité commerciale. Les fabricants commerciaux utilisent des systèmes de finition automatisés en ligne plate, à environnement climatisé, ou des cabines de pulvérisation pressurisées employant une application électrostatique.
Systèmes de revêtement : vernis de conversion vs polyuréthane bicomposant vs réticulation UV
- Polyuréthane catalysé bicomposant (2K) : Largement considéré comme le système de référence pour les projets haut de gamme européens et nord-américains. La réaction chimique entre les résines acryliques fonctionnalisées hydroxyle et les durcisseurs polyisocyanates aliphatiques produit un réseau polymère exceptionnellement dense. Les revêtements polyuréthanes bicomposants présentent une élasticité remarquable, permettant au film sec d'accompagner les micro-mouvements du support en bois sans se fissurer. Ils offrent une résistance supérieure au jaunissement provoqué par l'exposition aux ultraviolets, aux produits chimiques ménagers, aux huiles et à l'abrasion de surface continue.
- Vernis de conversion à catalyse acide (CV) : Un pilier du mobilier commercial nord-américain. Les vernis de conversion durcissent par catalyse acide, produisant une surface exceptionnellement dure et à séchage rapide. Bien que hautement résistants à l'humidité et aux agents nettoyants standards, les films de CV durcis sont plus cassants que les polyuréthanes 2K. Une épaisseur de film sec excessive (DFT supérieure à 4 à 5 mils) entraîne des fissures de contrainte le long des profils internes des panneaux shaker au fil des cycles thermiques prolongés.
- Acryliques réticulés UV en phase aqueuse : Conçus pour une fabrication en ligne plate à haut débit. Ces revêtements reposent sur des photo-initiateurs qui se réticulent instantanément lorsqu'ils sont exposés à des spectres ultraviolets précis. Les systèmes UV en phase aqueuse émettent un minimum de composés organiques volatils (COV), en conformité avec les normes de construction LEED et WELL. Si les panneaux centraux peuvent être revêtus via des enducteuses à rouleaux automatisées, la géométrie en cinq pièces des portes shaker peintes nécessite des têtes de pulvérisation réciproques robotisées multi-axes afin d'assurer une épaisseur uniforme à l'intérieur des décrochements internes à 90 degrés.
Préparation de surface, application de l'apprêt et gestion de l'épaisseur du film
L'obtention d'une finition de qualité automobile sur le mobilier architectural nécessite une préparation mécanique calibrée. Les supports passent par des ponceuses à large bande équipées d'abrasifs au carbure de silicium progressivement plus fins, se terminant à un grain de 220 à 320 avant l'application de l'apprêt. Des machines de dénibbage automatisées équipées de bandes de ponçage cannelées spécialisées nettoient l'intérieur des angles des profils où la poussière de ponçage s'accumule naturellement.
Les apprêts isolants à haute teneur en matières solides scellent les bords bruts du MDF usiné et des fibres de bois de bout, empêchant l'absorption sélective des couches de peinture suivantes. Après l'isolant, deux à trois couches d'enduit garnissant riche en pigments constituent la base globale. Chaque couche d'apprêt subit un ponçage automatisé entre les couches pour aplanir les fibres soulevées et les imperfections. L'épaisseur totale du film sec se situe généralement entre 100 et 150 microns, répartie sur deux couches d'apprêt et deux couches de finition. Cette épaisseur spécifique confère un corps suffisant pour résister à l'infiltration d'humidité tout en évitant la fragilité associée aux finitions industrielles surappliquées.
Architecture d'assemblage et géométrie des bords
La durée de vie structurelle des façades shaker à cinq pièces dépend de la configuration des joints et de l'usinage des bords internes. Bien que les configurations shaker standard présentent un angle interne de 90 degrés descendant vers le panneau plat, les géométries internes vives concentrent les contraintes mécaniques et de finition.
Un véritable angle interne de 90 degrés met à l'épreuve la dynamique des fluides de revêtement. La tension superficielle éloigne la peinture liquide des bords extérieurs tranchants vers les surfaces plates, laissant le bord vif avec une accumulation de film sec sous-optimale. Simultanément, l'excès de peinture s'accumule dans les coins intérieurs vifs, séchant lentement et restant sujet au piégeage de solvant. Les profils de production avancés intègrent un micro-chanfrein — généralement un rayon de bord compris entre 0,5 mm et 1,5 mm (R0,5 à R1,5) à la fois sur les coins intérieurs du cadre et sur les pourtours extérieurs du panneau. Ce léger dégagement permet aux finitions liquides de recouvrir uniformément toutes les surfaces, évitant une couverture trop fine sur les bords et l'accumulation de peinture dans les renfoncements.
Dans l'assemblage structurel, les fabricants utilisent deux méthodes principales pour le cadrage :
- Assemblage à coupe-onglet et profil (Cope-and-Stick) : Les extrémités des traverses horizontales sont profilées (coupées) pour correspondre au contour négatif du bord intérieur des montants verticaux (moulurés). Fixés avec des adhésifs à haute teneur en matières solides, l'acétate de polyvinyle (PVAc) ou le polyuréthane réactif (PUR), les joints coupe-onglet et profil offrent une surface de collage substantielle et une résistance au cisaillement élevée.
- Assemblage à tenon et mortaise (ou double goujon) : Les systèmes traditionnels de tenon et mortaise ou de goujons multiples de précision offrent une résistance à la rotation et une stabilité des joints supérieures. Dans les environnements commerciaux à fort trafic, les cadres chevillés empêchent la traverse de s'affaisser au fil des années de cycles de charnières, préservant l'alignement entre les portes d'armoires adjacentes.
- MDF monolithique usiné en une seule pièce : Bien qu'il s'agisse techniquement d'une simulation de la construction classique à cinq pièces, les portes shaker en une seule pièce sont sculptées avec précision à partir d'une seule feuille de MDF résistant à l'humidité (MR-MDF) homogène à l'aide de fraises CNC dédiées. Comme il n'y a pas de traverses, montants ou coutures physiques distincts, cette conception élimine la possibilité de séparation des joints ou d'apparition de lignes de couture à travers la finition. L'usinage monolithique offre une fiabilité extrême pour les développements multifamiliaux à grande échelle, bien qu'avec des coins internes légèrement adoucis en raison des rayons d'outillage des fraises.
Alignement de l'aménagement commercial : menuiserie et revêtements résilients
Les environnements intérieurs commerciaux reposent sur la synchronisation calculée des éléments de menuiserie verticaux et des revêtements de sol horizontaux. Les prescripteurs doivent harmoniser la durabilité, les régimes d'entretien et les cycles de vie des façades de caisson avec les revêtements de sol sélectionnés. Un intérieur multifamilial durable associe une menuiserie résistante à l'humidité avec un SPC (composite plastique-pierre) haute performance ou un LVT (dalle de vinyle de luxe) de qualité commerciale.
La cohérence des couleurs entre les finitions des meubles et les surfaces architecturales exige une vérification spectrophotométrique rigoureuse sous des illuminants calibrés (tels que D65 et F11). Lors de la sélection de portes shaker peintes dans des tons neutres — comme les blancs chauds, les anthracites profonds ou les gris architecturaux — la valeur de réflectance lumineuse (LRV) et la sous-teinte doivent s'aligner avec les couches d'usure et les décors à grain de bois des systèmes de revêtement de sol environnants. Les fournisseurs haut de gamme comme TAB Flooring soulignent l'importance d'une coordination globale des surfaces, garantissant que les profils d'usure des sols et les finitions de menuiserie résistent aux protocoles de nettoyage commercial quotidien sans dégradation chimique.
Les plinthes, les retraits de socle et les panneaux latéraux des meubles servent de transitions physiques entre les substrats de sol et les portes verticales. Les montants des meubles doivent maintenir des dégagements verticaux précis au-dessus des hauteurs de sol fini pour éviter l'absorption d'humidité lors des procédures de nettoyage humide commercial. Le maintien d'un dégagement de 5 mm à 10 mm entre le dessous de la face de la porte et le sol fini protège le bord inférieur du profil peint contre les impacts de serpillière et l'abrasion mécanique.
Spécifications d'approvisionnement et contrôle qualité en usine
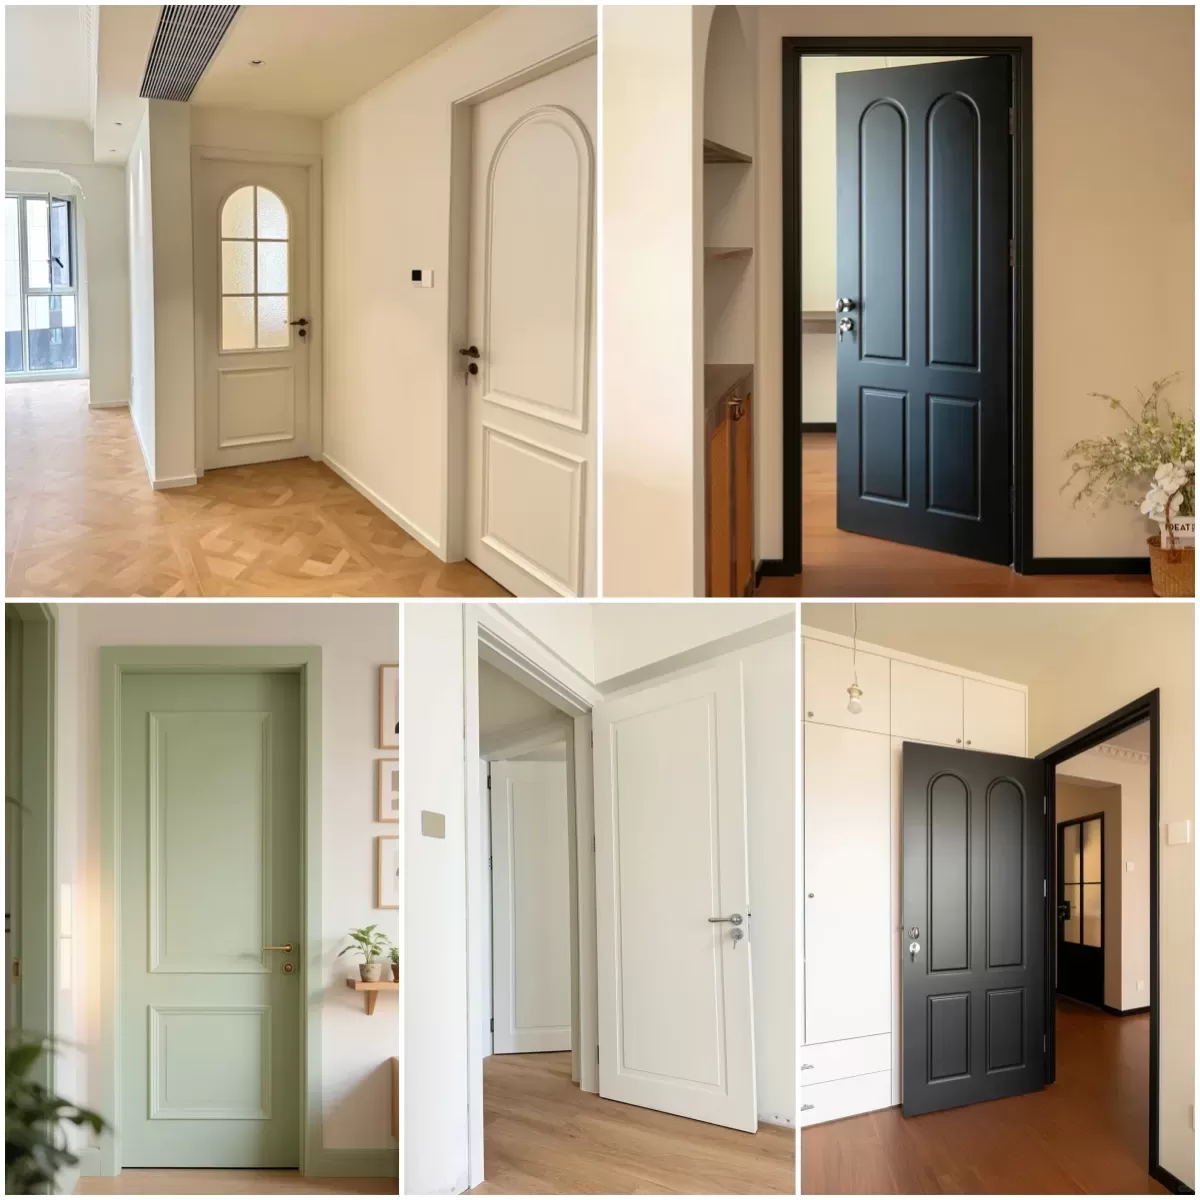
L'approvisionnement en menuiserie pour les développements résidentiels ou commerciaux à grand volume exige des spécifications architecturales détaillées qui dépassent les descriptions visuelles de base. Les documents d'approvisionnement doivent définir des critères de performance quantitatifs pour garantir la cohérence de livraison sur de longues phases de fabrication.
Les spécifications B2B doivent décrire explicitement les paramètres de test basés sur des critères de test internationaux :
- Adhésion en quadrillage : Évaluée via la méthode B de l'ASTM D3359 ou l'ISO 2409. La finition durcie doit atteindre une notation de 4B à 5B, confirmant que le revêtement adhère solidement au substrat de bois ou de MDF sans délamination le long des découpes en treillis.
- Résistance chimique et aux taches : Conforme aux normes ANSI/KCMA A161.1 ou SEFA 8. La surface peinte doit résister à un contact direct prolongé avec le vinaigre, l'eau de Javel ménagère, le café, les huiles végétales et les produits de nettoyage courants sans décoloration, cloquage ou ramollissement de la couche de finition protectrice.
- Dureté à la rayure et aux chocs : Mesurée par un test de dureté au crayon (exigence minimale de 2H à 3H) et par des tests d'indentation par impact de bille qui surveillent la fissuration autour des zones de déformation localisées.
- Tolérances de cohérence des couleurs : Formulées en utilisant l'espace colorimétrique CIE L*a*b*. La dérive de couleur entre les lots doit rester dans une valeur Delta E (ΔE) inférieure à 0,8, garantissant que les composants d'armoires produits lors de cycles de fabrication distincts puissent être installés côte à côte sans variation chromatique visible.
Les audits d'usine doivent examiner les contrôles climatiques au sein des entrepôts de préparation des matières premières. Le bois d'œuvre et le stock de MDF doivent s'acclimater à une teneur en humidité d'équilibre de 6 % à 8 % avant le dimensionnement. Le traitement de matières premières avec une teneur en humidité élevée entraîne une libération d'humidité après le caissage en usine, ce qui déclenche un retrait localisé des panneaux, un déplacement des joints et un gauchissement structurel avant l'arrivée sur le chantier.
Foire aux questions (FAQ)
Quel est le substrat optimal pour les portes shaker peintes dans des environnements commerciaux humides ?
Le MDF haute densité résistant à l'humidité (MR-MDF) est le substrat privilégié pour les environnements humides. Contrairement au bois massif, qui présente un gonflement directionnel distinct, le MR-MDF possède une structure isotrope qui répond uniformément aux fluctuations de l'humidité ambiante. Il empêche l'apparition de fissures capillaires au niveau des joints, préservant la continuité de la surface peinte durcie.
Comment les finitions polyuréthanes 2K se comparent-elles aux peintures à base d'eau sur les portes d'armoires commerciales ?
Les revêtements polyuréthanes à deux composants (2K) se réticulent chimiquement pour créer une finition extrêmement durable et non poreuse, caractérisée par une haute résistance aux rayures, une tolérance chimique et une flexibilité. Les peintures architecturales standard à base d'eau durcissent par coalescence physique, ce qui les rend plus sujettes à l'absorption d'humidité, à l'usure par abrasion et aux taches sur des durées de service prolongées.
Pourquoi des micro-chanfreins sont-ils spécifiés sur les bords intérieurs des profils shaker ?
Les arêtes internes vives à 90 degrés éloignent les revêtements liquides du coin par tension superficielle, ce qui entraîne une couverture de film mince qui s'use prématurément. Parallèlement, l'excès de peinture peut s'accumuler dans les coins carrés profonds, entraînant un piégeage de solvant et un craquelage de la finition à long terme. Un micro-chanfrein (R0,5 à R1,5) garantit une distribution uniforme du revêtement sur tous les bords et recoins.
Les portes shaker en MDF fraisées d'une seule pièce peuvent-elles égaler la qualité des assemblages traditionnels en cinq pièces ?
Les panneaux shaker en MDF fraisé d'une seule pièce et de haute précision éliminent les points de défaillance au niveau des joints, car il n'y a pas de coutures susceptibles de bouger ou de transparaître à travers le film de peinture au fil du temps. Bien que les assemblages traditionnels en cinq pièces offrent des angles intérieurs nets prisés dans la menuiserie classique, les portes monolithiques fraisées offrent une meilleure fiabilité structurelle et une stabilité dimensionnelle supérieure dans les environnements commerciaux et multifamiliaux à usage intensif.
Comment les dégagements des armoires doivent-ils être détaillés par rapport au revêtement de sol commercial fini ?
Les détails de conception des armoires doivent établir un dégagement minimum de 5 mm à 10 mm entre le bord inférieur des portes d'armoires et les surfaces de sol finies. Cet espace protège les bords inférieurs peints des chocs mécaniques causés par les équipements de nettoyage de sol et empêche un contact prolongé avec l'humidité stagnante, garantissant la performance aux côtés de surfaces durables comme celles de TAB Flooring.
Consultation technique et demandes commerciales
La conception d'ensembles de menuiserie robustes et visuellement raffinés nécessite une planification coordonnée entre les substrats, les revêtements industriels et les paramètres d'installation sur le chantier. La réussite du projet repose sur une documentation complète, des examens de soumission précis et une exécution de production cohérente. Contactez notre équipe de conseil technique pour soumettre des plans de projet, demander des blocs d'échantillons personnalisés, ou obtenir des fiches de spécifications de matériaux détaillées pour vos prochains projets d'aménagement multifamilial ou commercial.